L’intégrité du scellement est la première ligne de défense pour tout produit emballé. Les tests d’intégrité du scellement utilisent deux méthodes complémentaires : le test sous vide, qui permet de détecter les fuites visuellement, et la méthode de mesure de la détérioration sous vide, qui permet de quantifier les fuites causées par l’augmentation de la pression dans une chambre évacuée. En pratique moderne, cette méthode est utilisée pour les sacs flexibles, les nacelles semi-rigides et les emballages rigides. La méthode de mesure de la détérioration sous vide est reconnue par la norme ASTM F2338 et recommandée dans la norme USP <1207> pour les tests non destructifs des contenances.
Pourquoi le ancien flux de travail basé uniquement sur les bulles nécessitait-il des modifications ?
Les tests de détection de fuites sont intuitifs, mais aussi subjectifs : les résultats dépendent des yeux de l’opérateur. De plus, les micro-fuites ne produisent généralement pas de bulles visibles. Au cours des trois dernières décennies, les emballages en plastique, les chariots et les contenants rigides ont été utilisés dans le contrôle qualité quotidien. En revanche, les fabricants pharmaceutiques et électroniques ont commencé à exiger des données quantitatives et fiables concernant les fuites, plutôt que des critères basés sur des observations de type « passe/fuite ». Cet écart a conduit à une transition vers un cadre de travail qui combine plusieurs méthodes : une méthode basée sur des instruments permettant une détection quantitative des fuites, sans aucune destruction des composants concernés.
Les deux méthodes en un coup d’œil
| Aspect | Méthode des bulles sous l’eau | Méthode de dégradation par vide |
|---|---|---|
| Principe | Différence de pression sous l’eau ; le gaz qui s’échappe ou l’eau qui entre dans la chambre révèle une fuite | Augmentation de la pression dans une chambre vidée est mesurée par un capteur |
| Résultat | Informations qualitatives/semi-quantitatives, permettant de déterminer l’emplacement de la fuite | Taux de fuite quantitatif et taille du canal de fuite |
| Contact avec l’échantillon | Imersion dans l’eau | En l’état, méthode complètement non destructive |
| Vitesse et compétence nécessaires | Configuration simple, jugement de l’opérateur | Jugement par l’instrument, données fiables |
| Utilisation recommandée | Évaluation de lots de produits, identification du point de fuite | Suivi des micro-fuites, applications en pharmacie et dans l’industrie électronique |
Méthode des bulles sous l’eau : localisation de la fuite
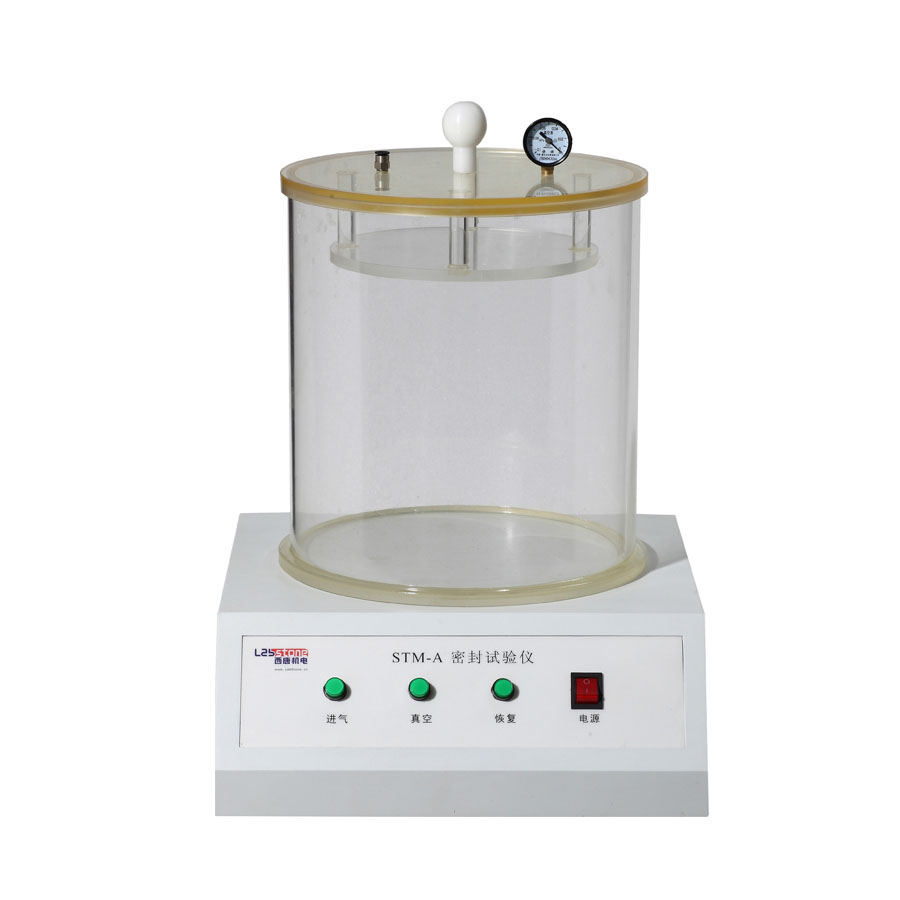
L’échantillon est immergé dans l’eau, au sein d’une chambre sous vide. Lors de l’évaporation, une différence de pression se crée entre l’intérieur et l’extérieur du dispositif. L’air à l’intérieur du dispositif qui fuit s’échappe sous forme de bulles continues. Après le processus de retenue de l’air, le dispositif est ouvert pour vérifier si de l’eau s’est infiltrée. Un dispositif est considéré comme hermétique uniquement lorsque aucune bulle n’apparaît pendant le processus d’évaporation et de retenue de l’air, et que rien ne s’est infiltré. Les bulles isolées sont généralement des gaz dissous résiduels provenant de l’eau ; elles ne doivent donc pas être comptabilisées comme des fuites.
Les exigences relatives aux instruments sont claires : la source de vide doit atteindre un niveau de vide maximal de 95 kPa en l’espace de 30 à 60 secondes. Le manomètre utilisé doit avoir une précision de classe 1 ou supérieure. De plus, la chambre de test doit pouvoir supporter une pression de 100 kPa. Une plaque transparente perforée, montée sur le couvercle scellé, permet de maintenir l’échantillon à une profondeur constante, afin que les bulles de gaz restent visibles. Il est important de réaliser d’abord un test sans échantillon dans l’eau, afin d’éliminer les bulles de gaz dissous qui pourraient entraver la observation des résultats.
Les points forts de cette méthode sont sa simplicité, les résultats intuitifs qu’elle fournit, ainsi que la capacité de déterminer avec précision l’endroit où se produit le fuite. Cela la rend idéale pour le tri régulier des sacs en plastique et des sacs en tissu métallique, où l’eau ne peut pas endommager la couche extérieure du produit. Ses limites sont également évidentes : elle est soit qualitative, soit semi-quantitative. De plus, elle est sensible aux compétences de l’opérateur, et ne permet pas de détecter les fuites minuscules qui ne sont visibles qu’avec un microscope. Elle n’est donc pas adaptée pour les produits sensibles à l’eau.
4. Décadence par vide : tests de micro-flux quantitatifs
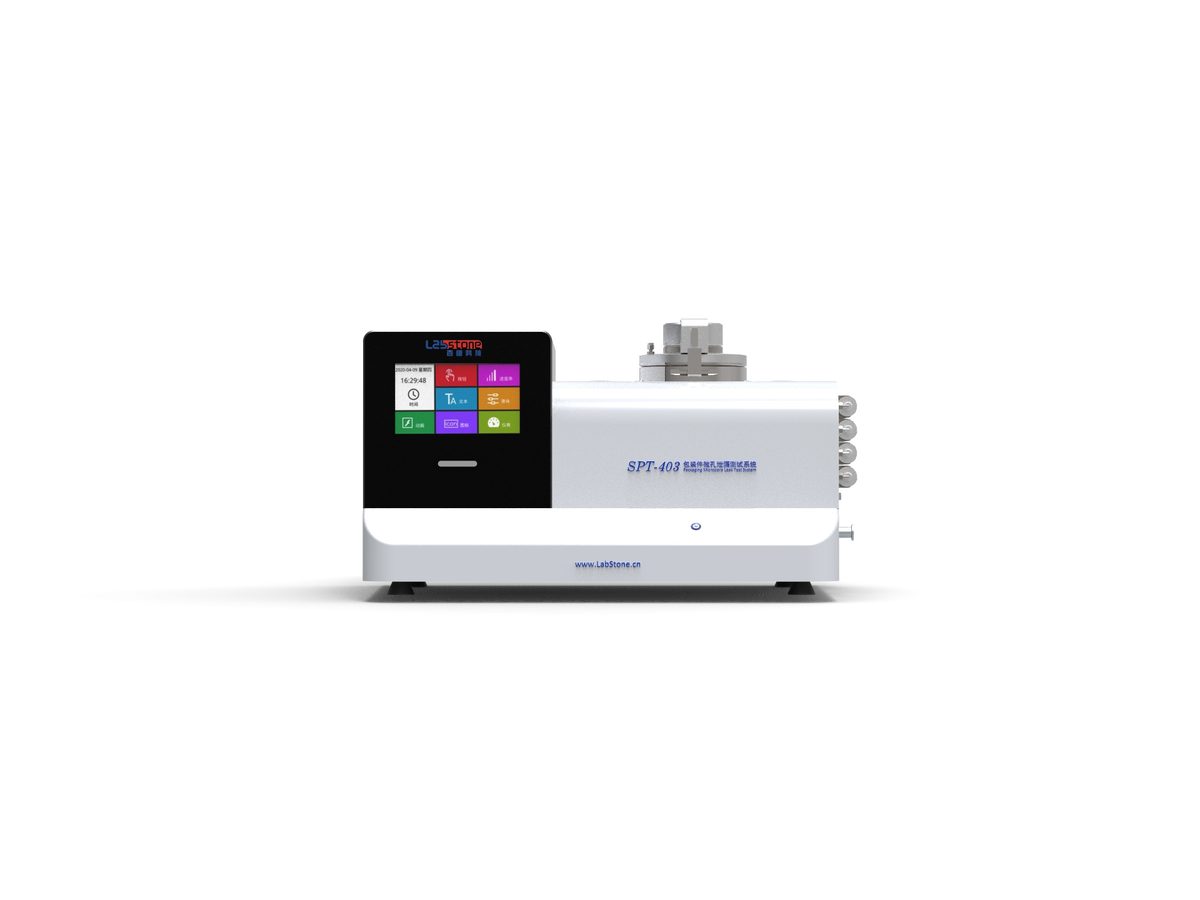
Le colis est placé dans une chambre d’essai scellée, qui est soumise à un vide extrême. Un capteur de pression à haute résolution permet de mesurer la vitesse de dégradation du vide. Le taux de dégradation du vide, noté Q = (P1 – P2)/T, exprimé en Pa/s, permet de caractériser l’état de fuite. Une comparaison avec des valeurs de référence permet au dispositif de calculer le taux de fuite ainsi que la taille du canal de fuite. Les chambres Flexible-Pack incluent une couche perméable au gaz, afin que l’air aspiré par le biais de la fuite atteigne le capteur. L’essai est sans danger, non destructif, et tous les résultats sont évalués par le dispositif lui-même.
Il s’agit de la même méthode physique que celle utilisée dans la norme ASTM F2338 pour l’évaluation de l’intégrité des emballages. Cette méthode est mentionnée dans la norme USP <1207> comme l’une des méthodes déterminantes recommandées pour cette évaluation. De plus, les laboratoires de contrôle qualité pharmaceutique utilisent cette méthode de plus en plus fréquemment pour l’évaluation des emballages finis avant leur mise en vente. Comme la méthode repose sur des instruments, les résultats obtenus sont indépendants de l’opérateur et peuvent être vérifiés. Cela permet donc une meilleure surveillance des fuites dans les emballages destinés aux produits pharmaceutiques, aux dispositifs médicaux stériles et aux appareils électroniques de précision. En effet, dans ces cas, il est impossible que de petites bulles apparaissent sur les surfaces des emballages.
Éliminer l’un des deux méthodes pour choisir la meilleure option.
Il est nécessaire de choisir le bon méthode en fonction de l’objectif visé. Pour les tests de routine et pour déterminer où se produit une fuite dans un emballage, la méthode des bulles sous l’eau reste la solution la plus rapide et la moins coûteuse. En revanche, pour obtenir des données quantitatives sur les fuites, ou pour des emballages qui ne doivent pas entrer en contact avec l’eau, la méthode de dégradation par aspiration est la meilleure option. Une chose doit être notée : aucune de ces méthodes ne convient aux emballages placés sous vide, car ces derniers ne présentent aucune différence de pression lors de l’évaporation. Dans ce cas, il est nécessaire de procéder à une pressurisation interne, conformément à la méthode décrite dans ASTM F2096.
6. Configuration du laboratoire
Comme les normes se concentrent sur le modèle à deux méthodes, la configuration de laboratoire la plus sûre prend en compte les deux méthodes. Le testeur de fuites stm-ab de LabStone utilise la méthode des bulles sous vide, dans un environnement de vide de 0 à -90 kPa. De plus, il intègre une modalité à pression positive pour évaluer la résistance des joints et tester la capacité de rupture des joints. Le testeur d’intégrité des emballages spt-401 applique quant à lui la méthode de dégradation du vide. Il permet de déterminer les taux de fuites ainsi que les dimensions des canaux de fuite, allant de 0,5 à 50 µm, conformément aux exigences de la norme ASTM F2338. En ensemble, ces deux équipements permettent de réaliser des tests de contrôle des fuites à l’échelle quantitative, tout en assurant un contrôle efficace des fuites dans les systèmes de transport.
références
- ASTM F2338, Méthode d’essai standard pour la détection non destructive des fuites dans les emballages, par le biais de la méthode de décomposition au vide.
- ASTM D3078 : Méthode de test standard pour la détermination des espaces vides dans les emballages flexibles, par émission de bulles.
- ASTM F2096 : Méthode de test standard pour la détection non destructive des fuites dans les emballages, par utilisation de la pression interne (test à bulles).
- USP <1207> : Évaluation de l’intégrité des emballages – Technologies de test de fuites (décomposition par vide, parmi les méthodes déterministes recommandées)
- ASTM F88/F88M : Résistance des joints pour les matériaux flexibles (essais complémentaires de résistance aux forces de rupture).
- Note de champ d’application de l’ASTM D3078 : Ne s’applique pas aux colis emballés sous vide.