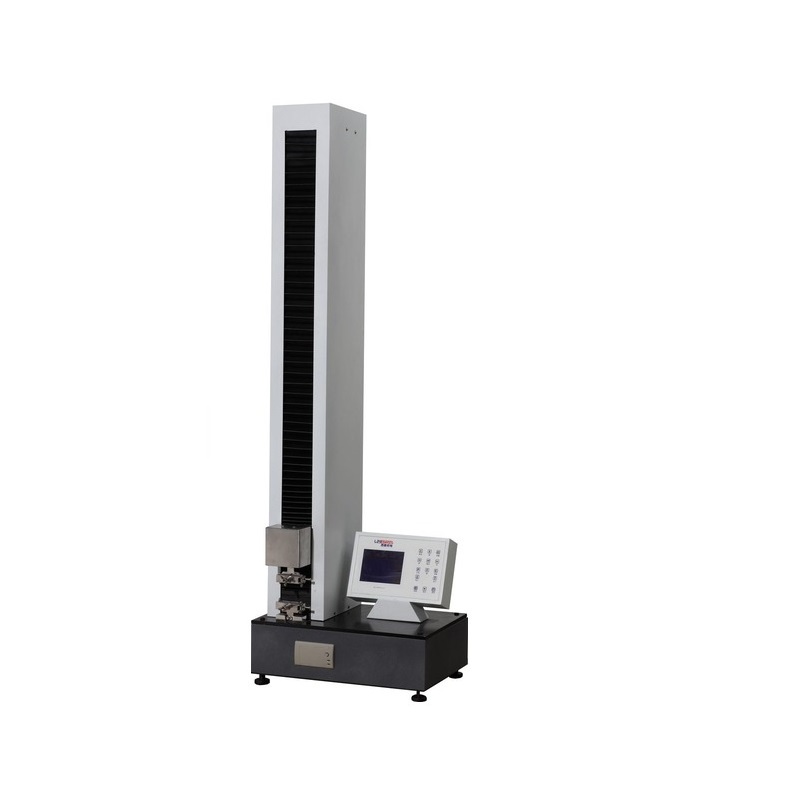
La resistencia al pelado mide la firmeza con la que se mantienen juntas las capas de un plástico laminado flexible y decide si una bolsa se delamina, tiene fugas o pierde silenciosamente sus propiedades de barrera. En el ensayo se pela previamente una muestra de ancho definido 50 mm, se sujetan las dos patas libres en un aparato de ensayo de tracción y las capas se separan a velocidad constante en una configuración de pelado en T o en paralelo, mientras se registra la curva de fuerza. El resultado es la fuerza de despegue promedio sobre la curva, expresada por unidad de ancho (más comúnmente newtons por 15 mm de ancho de muestra). El estándar nacional del método de pelado de China se revisó en 2026: la nueva edición agrega un modo de pelado paralelo, amplía los anchos de las muestras a seis tamaños entre 10 y 50 mm, establece cinco pasos de velocidad de 100 a 500 mm/min y requiere una máquina de prueba de velocidad constante de grado 1. Entra en vigor el 1 de diciembre de 2026, sustituyendo a la edición de 1988 después de 38 años.
1. Por qué la resistencia al pelado determina el rendimiento del laminado
Un laminado funciona sólo mientras la unión adhesiva mantenga juntas sus capas funcionales: la capa de barrera, la capa de impresión y la capa de sellado hacen su trabajo dentro de una estructura. Cuando la unión entre capas es débil, las bolsas de retorta se abultan y se deslaminan después de la esterilización, los paquetes de alimentos líquidos lloran en los bordes, el papel de aluminio de la bolsa de batería se agrieta durante la embutición profunda y el rendimiento de la barrera se degrada junto con la separación de las capas. Es por eso que la resistencia al pelado se trata como el indicador de oro de la calidad de la laminación, y por qué los convertidores de laminados realizan la prueba de pelado en los lotes de película y adhesivo entrantes, así como durante la calificación del proceso, después de cualquier cambio en el tratamiento de corona, el peso del recubrimiento, el perfil de secado, la temperatura de laminación o la presión de contacto. Una interfaz débil es invisible desde el exterior: la bolsa aún parece intacta en el estante, por lo que solo un valor de despegado medido puede probar la unión.
2. Principio del método y condiciones de prueba.
El principio es un pelado en T a velocidad constante: la muestra se pela previamente a lo largo de 50 mm, los dos extremos libres se sujetan en las mordazas superior e inferior de modo que la parte sin pelar forme una T con la dirección de tracción y la máquina separa las capas a velocidad constante mientras registra la curva de fuerza. La edición de 1988 prescribía una muestra de 15,0 ± 0,1 mm de ancho y 200 mm de largo para películas laminadas, estirada a 300 ± 50 mm/min, y una muestra de 30,0 ± 0,2 mm de ancho y 150 mm de largo para cuero artificial y compuestos tejidos, estirada a 200 ± 50 mm/min, con muestras acondicionadas a 23 ± 2 °C y 45–55% de humedad relativa. durante al menos 4 horas antes de la prueba. De cada muestra se cortan cinco probetas longitudinales y cinco transversales, siendo la dirección de laminación longitudinal.
| Aspecto | Edición de 1988 | Edición 2026 |
|---|---|---|
| Modo de pelado | Solo pelado en T | T-peel más nuevo modo de pelado paralelo |
| Equipos | Máquina de tracción con registrador gráfico | Máquina de prueba de velocidad constante de grado 1 |
| Ancho de la muestra | 15 mm y 30 mm | Seis tamaños: 10/15/20/25/30/50 mm |
| Velocidad de prueba | Dos pasos: 200, 300 mm/min | Cinco pasos: 100/200/250/300/500 mm/min, ±10% |
| Acondicionamiento | 23 ± 2 °C, 45–55 % HR, ≥4 h | Atmósfera estándar, ≥24 h |
| Reglas de resultados | Lectura aproximada de la curva, dos cifras significativas | Clasificación de tipos de fallos y reglas de valores de curvas |
3. Cambios clave en la revisión de 2026
Los requisitos de equipo pasan de una máquina vagamente especificada con un registrador gráfico a una máquina de prueba de velocidad constante de grado 1, con reglas precisas sobre alineación de agarre, sujeción antideslizante y protección de muestras, la palanca principal para reducir la dispersión entre laboratorios. Los anchos de las muestras aumentan de dos a seis tamaños estándar entre 10 y 50 mm, todos de 200 mm de largo, por lo que se pueden probar tiras estrechas y estructuras laminadas especiales en el tamaño que coincida con el producto. Las velocidades de prueba se establecen en cinco pasos de 100 a 500 mm/min con una tolerancia de ±10%, cubriendo tanto estructuras altamente extensibles como de baja resistencia, y el acondicionamiento sigue la atmósfera estándar durante al menos 24 horas, con disposiciones separadas para muestras sensibles a la humedad. Los laboratorios que ya utilizan un probador universal moderno generalmente cumplen, pero los marcos más antiguos con control de velocidad de bucle abierto generalmente no lo hacen, lo que hace que una auditoría del equipo sea el primer paso natural para cada laboratorio de control de calidad.
La revisión también estandariza los dispositivos utilizados para el pelado de 90° y 180°, agrega un procedimiento de pelado húmedo y dos pretratamientos químicos para muestras que resisten el pelado manual, e introduce anexos dedicados para estructuras cuya capa de pelado o una sola capa es más débil que la propia unión. El manejo de los resultados se refuerza con una clasificación de falla de la muestra (desprendimiento de la interfaz adhesiva, falla cohesiva del adhesivo o rotura del sustrato) junto con reglas distintas de lectura de valores para curvas con picos identificables y para trazas que fluctúan constantemente, además de un cálculo de desviación estándar. El informe de prueba ahora especifica más de una docena de elementos obligatorios, incluida la preparación de la muestra, las condiciones de acondicionamiento, el tipo de falla y una copia del rastro de fuerza original, lo que hace que los datos entre laboratorios sean mucho más rastreables que en la edición anterior. Los procedimientos anexos también brindan a los laminados de baja resistencia un camino viable hacia un número válido.
4. Expresar y juzgar el resultado
El resultado es la fuerza de despegue promedio dividida por el ancho de la muestra, que se informa con mayor frecuencia en newtons por 15 mm; las medias aritméticas se calculan por separado para los grupos longitudinal y transversal, los valores se mantienen en dos cifras significativas y, cuando es necesario, se informa la desviación estándar con valores máximos y mínimos. La interpretación comienza desde el tipo de falla: el despegue de la interfaz adhesivo indica déficits de laminación o curado, la falla de cohesión dentro del adhesivo muestra que la unión ha superado a la propia capa adhesiva y la rotura del sustrato significa que la interfaz es más fuerte que la película, en cuyo caso la fuerza de despegue medida es solo un límite inferior para la verdadera fuerza de la unión. Las líneas de laminación rara vez se unen de manera idéntica en ambas direcciones, por lo que los valores longitudinales y transversales siempre se informan uno al lado del otro, y leer la clase de curva con el tipo de falla es lo que convierte una sola figura en una herramienta de diagnóstico de procesos.
5. Límites frente a estándares vecinos
Para envases farmacéuticos se aplica el método de pelado monográfico, que requiere al menos 8,0 N por 15 mm entre las capas de poliamida y aluminio del laminado; La farmacopea de 2025 también incluye un método de resistencia al pelado para materiales plásticos. El despegado de cintas sensibles a la presión sigue su propio estándar de cinta adhesiva. A nivel internacional, el despegado en T de conjuntos unidos de flexible a flexible está cubierto por la norma ISO 11339, el despegado de 180° de uniones adhesivas por la ASTM D903 y la comparación de la resistencia de la unión en materiales laminados por la ASTM F904. Un límite es el que más importa en la práctica: la resistencia al pelado mide la unión entre las capas dentro del laminado, mientras que la resistencia del sellado, medida en ASTM F88, prueba el cierre soldado de una bolsa terminada; un paquete puede sellar perfectamente y aún así deslaminarse, por lo que los dos resultados no pueden sustituirse entre sí en una especificación. Los déficits de curado suelen aparecer primero en las estructuras que contienen láminas, lo que hace que el pelado sea la prueba de alerta temprana más sensible en el laboratorio de un convertidor.
- Estándar nacional del método de pelado de China: publicado el 25 de mayo de 2026, en vigor desde el 1 de diciembre de 2026, reemplazando la edición de 1988
- Ejemplares: seis anchos de 10 a 50 mm, 200 mm de largo, predesforrado 50 mm, cinco longitudinales más cinco transversales
- Velocidades: cinco pasos de 100/200/250/300/500 mm/min dentro de ±10%; Acondicionamiento en atmósfera estándar durante al menos 24 h.
- Resultados: fuerza de despegado promedio por unidad de ancho (comúnmente N/15 mm), dos cifras significativas, tipo de falla reportado
- Referencias internacionales: ISO 11339 (pelado en T), ASTM D903 (pelado a 180°), ASTM F904 (comparación de unión de laminados)