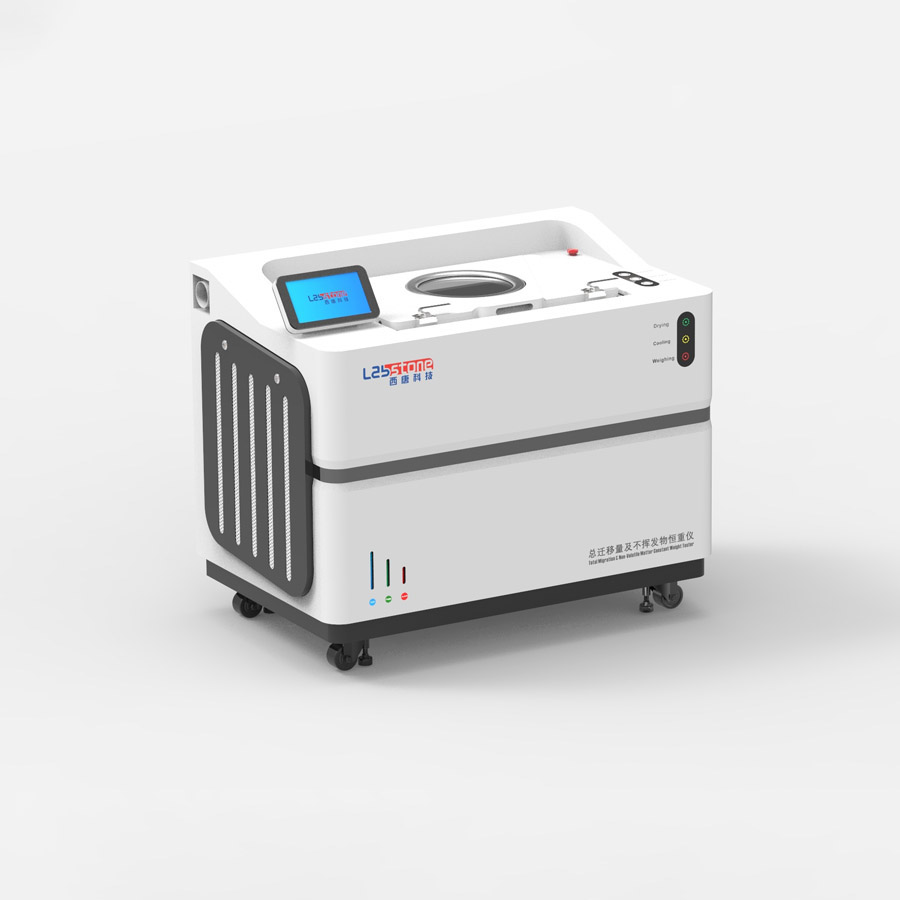
Analizador de peso constante para migración total y residuos no volátiles
Automatiza el ciclo completo de evaporación en baño, secado, enfriamiento y pesaje a temperatura constante en…
Ver detalles →
Fundada en 2007 en el Parque Científico de la Universidad de Tecnología de China Meridional, LabStone Technology Co., Ltd. se especializa en tecnologías de ensayo de envases y materiales, comprometida con el control de calidad en los sectores médico, farmacéutico, alimentario, del envase, textil y de nuevos materiales. Respaldada por la universidad, cuenta con tres profesores y numerosos doctores y másteres; más del 95 % del personal tiene formación superior. Sus capacidades en peso constante, ensayos de barrera, humedad traza y control de humedad son de nivel internacional.
Automatización gravimétrica basada en balanza que sustituye baños maría, estufas, mufas y estufas de vacío — además de las pesadas manuales repetidas — para migración total, residuos no volátiles, residuo de evaporación, pérdida por secado, humedad, residuo de incineración, cenizas y pérdida por calcinación.
Sistemas automáticos de peso constante
3 modelos ANMedidores WVTR / GTR / OTR
6 modelos ESMedidores de fuga, integridad, estallido y par
4 modelos ENEnsayos mecánicos, térmicos y de impacto
5 modelos HUAnalizador de sorción dinámica de vapor
1 modelos CÁCámaras climáticas y de estabilidad
1 modelos HUMedidores de punto de rocío y humedad traza
2 modelos MEMedidores de filo para cuchillos y agujas médicas
4 modelos
Automatiza el ciclo completo de evaporación en baño, secado, enfriamiento y pesaje a temperatura constante en…
Ver detalles →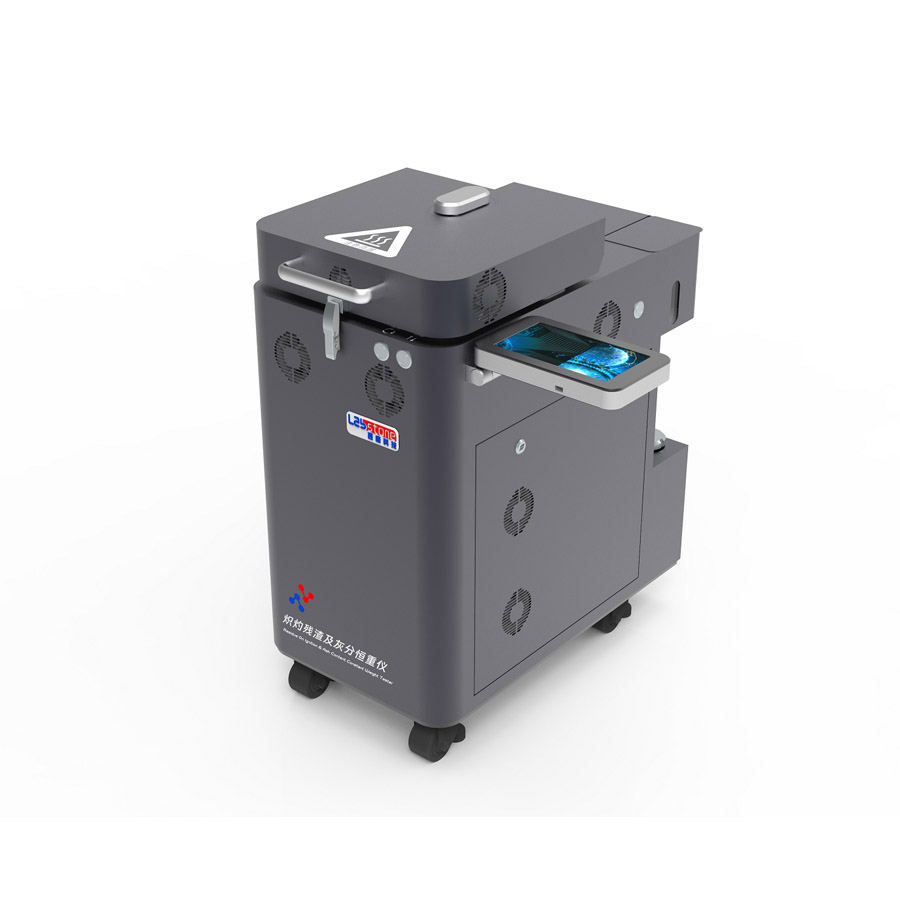
Mufla, estufa, desecador y balanza en un solo equipo — incineración automática hasta peso constante a…
Ver detalles →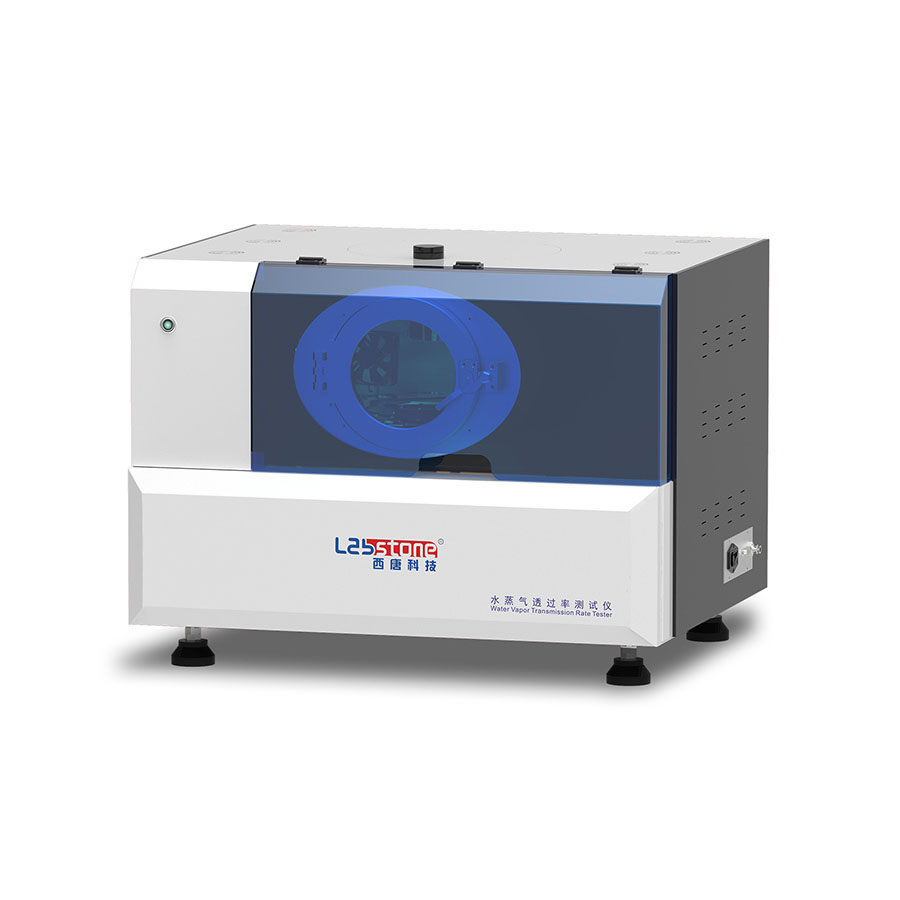
El método gravimétrico de copa más cercano a la farmacopea y a ASTM E96: de 1 a 12 puestos, error inferior a…
Ver detalles →
Espectroscopía de absorción láser de diodo sintonizable modulada (TDLAS) con camino óptico de 20 m para agua…
Ver detalles →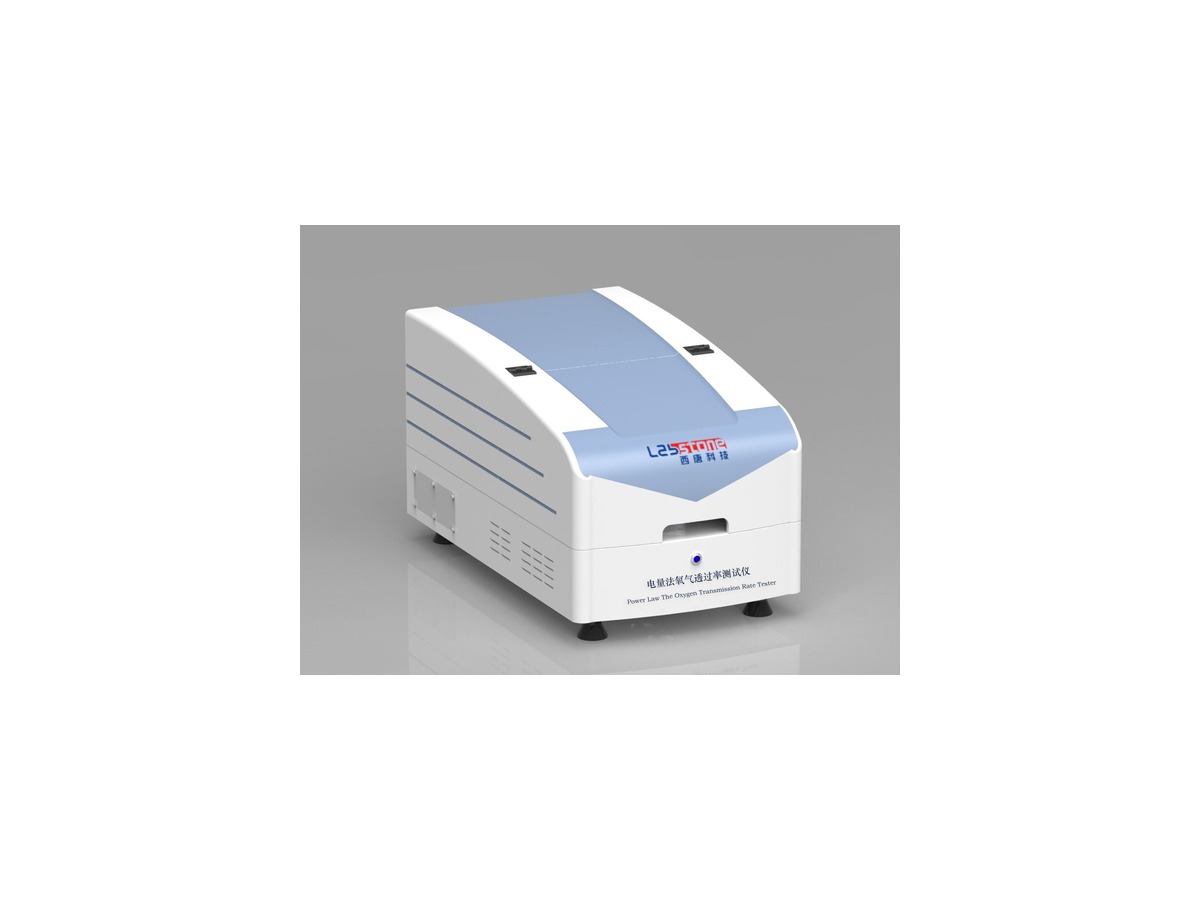
Sensor coulombimétrico dedicado al oxígeno, con límite inferior de 0,01 cm³/m²·24h·0,1MPa en film y 0,00005…
Ver detalles →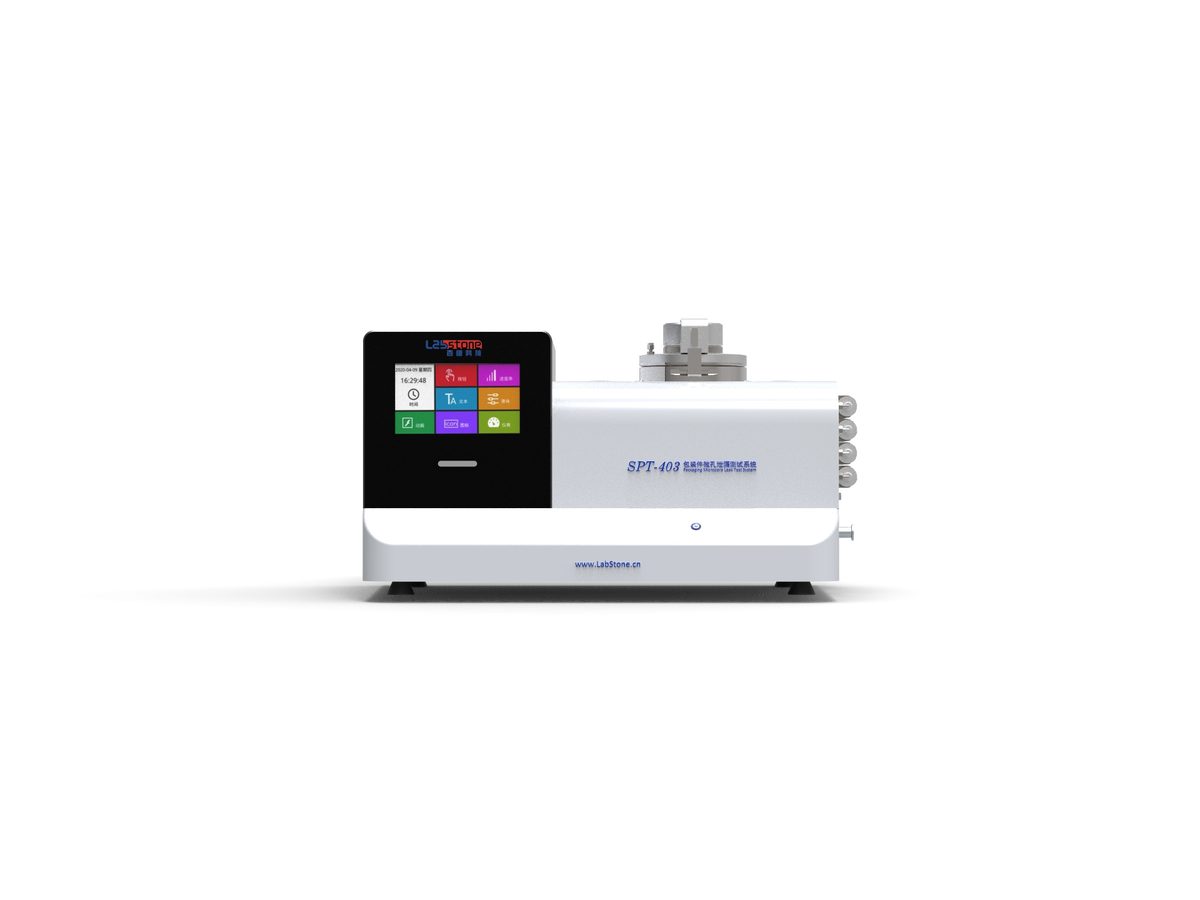
Mide el caudal y el diámetro de fuga de envases flexibles y rígidos sin destruirlos: diámetro detectable…
Ver detalles →