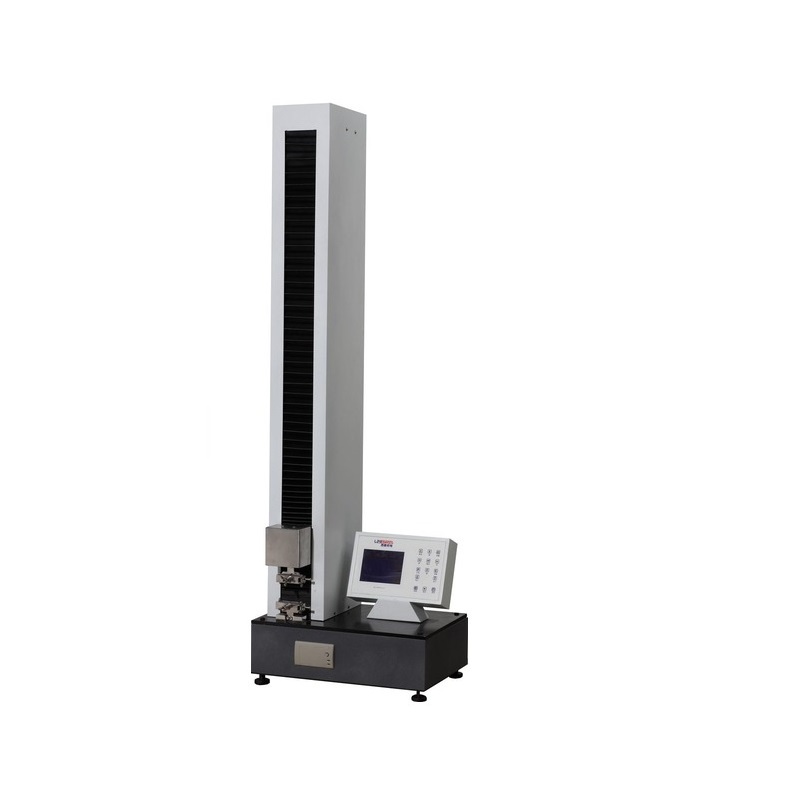
La résistance au pelage mesure la fermeté avec laquelle les couches d'un plastique laminé flexible tiennent ensemble et décide si une pochette se délamine, fuit ou perd discrètement ses propriétés barrières. Lors du test, une éprouvette de largeur définie est pré-dénudée sur 50 mm, les deux pattes libres sont serrées dans un appareil d'essai de traction et les couches sont séparées à vitesse constante dans une configuration de pelage en T ou de pelage parallèle pendant que la courbe de force est enregistrée. Le résultat est la force de pelage moyenne sur la courbe, exprimée par unité de largeur – le plus souvent en newtons pour 15 mm de largeur d’éprouvette. La norme nationale chinoise sur la méthode de pelage a été révisée en 2026 : la nouvelle édition ajoute un mode de pelage parallèle, étend la largeur des échantillons à six tailles entre 10 et 50 mm, définit cinq niveaux de vitesse de 100 à 500 mm/min et nécessite une machine d'essai à vitesse constante de niveau 1. Elle entre en vigueur le 1er décembre 2026, remplaçant l'édition de 1988 après 38 ans.
1. Pourquoi la résistance au pelage détermine les performances du stratifié
Un stratifié ne fonctionne que tant que la liaison adhésive maintient ses couches fonctionnelles ensemble : la couche barrière, la couche d'impression et la couche de scellement font chacune leur travail à l'intérieur d'une même structure. Lorsque la liaison intercouche est faible, les sachets de cornue se gonflent et se délaminent après la stérilisation, les emballages de liquides alimentaires suintent sur les bords, la feuille du sachet de batterie se fissure lors de l'emboutissage profond et les performances de la barrière se dégradent avec la séparation des couches. C'est pourquoi la résistance au pelage est considérée comme l'indicateur de référence de la qualité du laminage, et pourquoi les transformateurs de stratifiés effectuent le test de pelage sur les lots d'adhésifs et de films entrants ainsi que pendant la qualification du processus, après tout changement de traitement corona, de poids de revêtement, de profil de séchage, de température de laminage ou de pression de pincement. Une interface faible est invisible de l'extérieur : la pochette semble toujours intacte sur l'étagère, donc seule une valeur de pelage mesurée peut prouver la liaison.
2. Principe de la méthode et conditions d'essai
Le principe est un pelage en T à vitesse constante : l'éprouvette est pré-dénudée sur toute sa longueur sur 50 mm, les deux extrémités libres sont serrées dans les pinces supérieure et inférieure pour que la partie non pelée forme un T avec le sens de traction, et la machine sépare les couches à vitesse constante tout en enregistrant la courbe de force. L'édition de 1988 prescrivait un échantillon de 15,0 ± 0,1 mm de large et 200 mm de long pour les films laminés, tiré à 300 ± 50 mm/min, et un échantillon de 30,0 ± 0,2 mm de large et 150 mm de long pour le cuir artificiel et les composites tissés, tiré à 200 ± 50 mm/min, avec des échantillons conditionnés à 23 ± 2 °C et 45 à 55 % d'humidité relative. pendant au moins 4 heures avant le test. Cinq éprouvettes longitudinales et cinq éprouvettes transversales sont découpées dans chaque échantillon, la direction de stratification étant longitudinale.
| Aspects | Édition 1988 | Édition 2026 |
|---|---|---|
| Mode décollement | Peeling en T uniquement | T-peel plus nouveau mode de pelage parallèle |
| Équipement | Machine de traction avec enregistreur graphique | Machine d'essai à vitesse constante de niveau 1 |
| Largeur de l'échantillon | 15 mm et 30 mm | Six tailles : 10/15/20/25/30/50 mm |
| Vitesse d'essai | Deux étapes : 200, 300 mm/min | Cinq étapes : 100/200/250/300/500 mm/min, ±10 % |
| Conditionnement | 23 ± 2 °C, 45–55 % HR, ≥4 h | Atmosphère standard, ≥24 h |
| Règles de résultat | Lecture approximative de la courbe, deux chiffres significatifs | Classification des types de défaillance et règles de valeur de courbe |
3. Principaux changements dans la révision de 2026
Les exigences en matière d'équipement passent d'une machine vaguement spécifiée dotée d'un enregistreur graphique à une machine d'essai à vitesse constante de niveau 1, avec des règles précises sur l'alignement des mors, le serrage antidérapant et la protection des échantillons - le principal levier pour réduire la dispersion entre les laboratoires. Les largeurs des échantillons passent de deux à six tailles standard comprises entre 10 et 50 mm, toutes mesurant 200 mm de long, de sorte que des bandes étroites et des structures stratifiées spéciales peuvent être testées à la taille qui correspond au produit. Les vitesses de test sont définies en cinq étapes de 100 à 500 mm/min avec une tolérance de ±10 %, couvrant à la fois les structures hautement extensibles et à faible résistance, et le conditionnement suit l'atmosphère standard pendant au moins 24 heures, avec des dispositions distinctes pour les échantillons sensibles à l'humidité. Les laboratoires qui utilisent déjà un testeur universel moderne s'y conforment généralement, mais ce n'est généralement pas le cas des anciens châssis dotés d'un contrôle de vitesse en boucle ouverte, ce qui fait d'un audit de l'équipement la première étape naturelle pour chaque laboratoire de contrôle qualité.
La révision standardise également les dispositifs utilisés pour le pelage à 90° et 180°, ajoute une procédure de pelage humide et deux prétraitements chimiques pour les échantillons résistant au décapage manuel, et introduit des annexes dédiées pour les structures dont la couche de pelage ou une seule couche est plus faible que la liaison elle-même. La gestion des résultats est renforcée par une classification des défaillances des échantillons (décollement de l'interface adhésive, rupture de cohésion de l'adhésif ou rupture du substrat), ainsi que par des règles de lecture de valeurs distinctes pour les courbes avec des pics identifiables et pour les traces fluctuant régulièrement, ainsi qu'un calcul de l'écart type. Le rapport d'essai spécifie désormais plus d'une douzaine d'éléments obligatoires, notamment la préparation des échantillons, les conditions de conditionnement, le type de défaillance et une copie de la trace de force originale, ce qui rend les données interlaboratoires beaucoup plus traçables que sous l'ancienne édition. Les procédures annexes donnent également aux stratifiés à faible résistance un chemin pratique vers un numéro valide.
4. Exprimer et juger le résultat
Le résultat est la force de pelage moyenne divisée par la largeur de l'éprouvette, le plus souvent exprimée en newtons par 15 mm ; les moyennes arithmétiques sont calculées séparément pour les groupes longitudinaux et transversaux, les valeurs sont limitées à deux chiffres significatifs et l'écart type avec les valeurs maximales et minimales est indiqué si nécessaire. L'interprétation commence par le type de défaillance : le décollement de l'interface adhésive indique des déficits de laminage ou de durcissement, la rupture de cohésion au sein de l'adhésif montre que la liaison a surpassé la couche adhésive elle-même, et la rupture du substrat signifie que l'interface est plus résistante que le film, auquel cas la force de pelage mesurée n'est qu'une limite inférieure de la véritable force de liaison. Les lignes de stratification se lient rarement de manière identique dans les deux sens, de sorte que les valeurs longitudinales et transversales sont toujours rapportées côte à côte, et la lecture de la classe de courbe avec le type de défaillance est ce qui transforme une figure unique en un outil de diagnostic de processus.
5. Frontières par rapport aux normes voisines
Pour les emballages pharmaceutiques, la méthode de pelage de la monographie s'applique et nécessite au moins 8,0 N par 15 mm entre les couches de polyamide et d'aluminium du stratifié ; la pharmacopée 2025 comporte également une méthode de résistance au pelage des matières plastiques. Le décollement des rubans sensibles à la pression suit sa propre norme en matière de ruban adhésif. À l'échelle internationale, le pelage en T des assemblages collés flexibles sur flexibles est couvert par la norme ISO 11339, le pelage à 180° des liaisons adhésives par la norme ASTM D903 et la comparaison de la force de liaison dans les matériaux stratifiés par la norme ASTM F904. Une limite est la plus importante en pratique : la résistance au pelage mesure la liaison entre les couches à l'intérieur du laminé, tandis que la force de scellage telle que mesurée selon la norme ASTM F88 teste la fermeture soudée d'un sachet fini : un emballage peut se sceller parfaitement tout en restant délaminé, de sorte que les deux résultats ne peuvent pas se substituer l'un à l'autre dans une spécification. Les déficits de durcissement apparaissent généralement en premier sur les structures contenant une feuille, ce qui fait du pelage le test d'alerte précoce le plus sensible dans le laboratoire d'un transformateur.
- Norme nationale chinoise sur la méthode de pelage : publiée le 25 mai 2026, entrée en vigueur le 1er décembre 2026, remplaçant l'édition de 1988
- Echantillons : six largeurs de 10 à 50 mm, longueur 200 mm, pré-dénudés 50 mm, cinq longitudinaux plus cinq transversaux
- Vitesses : cinq étapes de 100/200/250/300/500 mm/min dans une plage de ±10 % ; conditionnement à l'atmosphère standard pendant au moins 24 h
- Résultats : force de pelage moyenne par unité de largeur (généralement N/15 mm), deux chiffres significatifs, type de rupture signalé
- Références internationales : ISO 11339 (T-peel), ASTM D903 (pelage à 180°), ASTM F904 (comparaison des collages de stratifiés)