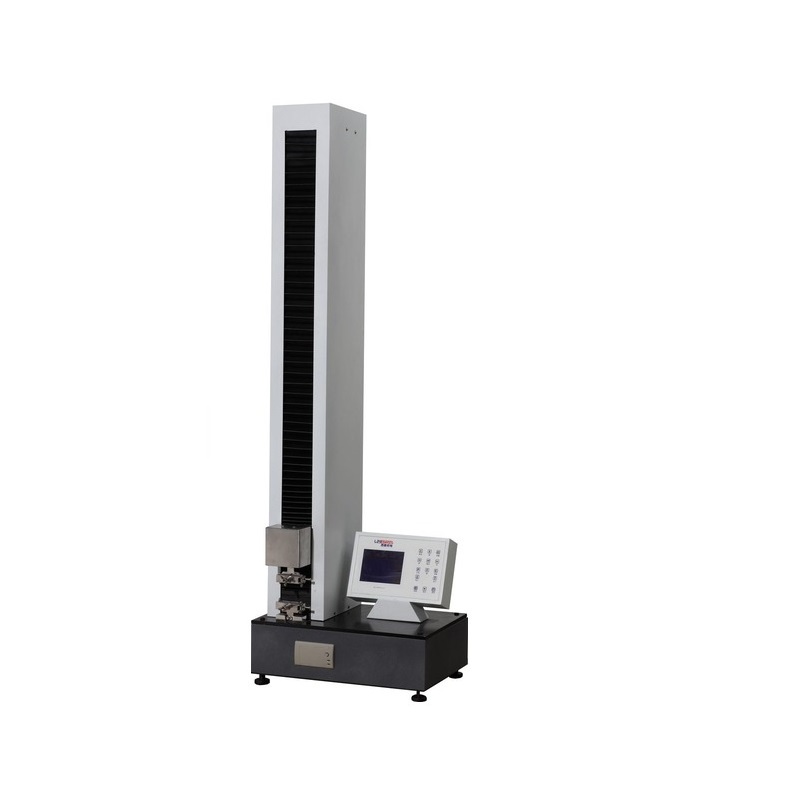
Độ bền bóc đo mức độ gắn kết giữa các lớp của màng nhựa ghép và quyết định việc túi có bị bóc tách lớp, rò rỉ hay âm thầm mất tính năng chặn. Trong phép thử, mẫu có chiều rộng quy định được bóc sẵn 50 mm, hai đầu tự do được kẹp vào máy kéo, rồi các lớp được tách ở tốc độ không đổi theo kiểu bóc chữ T hoặc bóc song song trong khi ghi đường cong lực. Kết quả là lực bóc trung bình trên đường cong, tính theo đơn vị chiều rộng — phổ biến nhất là niutơn trên 15 mm chiều rộng mẫu. Tiêu chuẩn phương pháp bóc quốc gia của Trung Quốc được sửa đổi năm 2026: bổ sung kiểu bóc song song, mở chiều rộng mẫu thành sáu cỡ từ 10 đến 50 mm, năm cấp tốc độ từ 100 đến 500 mm/min và yêu cầu máy thử cấp 1, có hiệu lực từ ngày 1 tháng 12 năm 2026.
1. Vì sao độ bền bóc quyết định chất lượng màng ghép
Màng ghép chỉ phát huy tác dụng khi lớp keo giữ chặt các lớp chức năng với nhau: lớp chặn, lớp in và lớp hàn nhiệt mỗi lớp một vai trò trong cùng một kết cấu. Khi độ bám dính giữa các lớp yếu, túi tiệt trùng sẽ phồng và bóc tách sau thanh trùng, bao bì thực phẩm lỏng thấm ở mép, màng nhôm nhựa pin nứt khi ép sâu, và tính năng chặn suy giảm cùng với sự tách lớp. Vì vậy độ bền bóc được coi là chỉ số vàng của chất lượng ghép màng, và nhà sản xuất màng ghép luôn thử nó ở lô keo và màng đầu vào cũng như khi xác nhận quy trình sau mỗi thay đổi xử lý corona, định lượng phủ, hồ sơ sấy, nhiệt độ ghép hoặc áp ép.
2. Nguyên lý phương pháp và điều kiện thử
Nguyên lý là phép bóc chữ T với tốc độ không đổi: mẫu được bóc sẵn dọc chiều dài 50 mm, hai đầu tự do được kẹp vào má trên và má dưới sao cho phần chưa bóc tạo thành chữ T với hướng kéo, và máy tách các lớp ở tốc độ không đổi trong khi ghi đường cong lực. Phiên bản cũ quy định mẫu rộng 15,0 ± 0,1 mm, dài 200 mm cho màng ghép ở tốc độ 300 ± 50 mm/min, và mẫu rộng 30,0 ± 0,2 mm, dài 150 mm cho da nhân tạo và vật liệu dệt ghép ở 200 ± 50 mm/min, với mẫu được điều chỉnh ở 23 ± 2 °C và độ ẩm tương đối 45–55% ít nhất 4 giờ trước khi thử. Mỗi mẫu cắt năm mẫu dọc và năm mẫu ngang, hướng ghép là chiều dọc.
| Khía cạnh | Phiên bản cũ | Bản sửa đổi 2026 |
|---|---|---|
| Kiểu bóc | Chỉ bóc chữ T | Bóc chữ T cộng kiểu bóc song song mới |
| Thiết bị | Máy kéo có bộ ghi đồ thị | Máy thử tốc độ không đổi cấp 1 |
| Chiều rộng mẫu | 15 mm và 30 mm | Sáu cỡ: 10/15/20/25/30/50 mm |
| Tốc độ thử | Hai cấp: 200, 300 mm/min | Năm cấp: 100/200/250/300/500 mm/min, ±10% |
| Điều chỉnh mẫu | 23 ± 2 °C, 45–55% RH, ≥4 giờ | Môi trường tiêu chuẩn, ≥24 giờ |
| Quy tắc kết quả | Đọc xấp xỉ theo đường cong | Phân loại kiểu phá hủy và quy tắc đọc giá trị |
3. Những thay đổi chính của bản sửa đổi 2026
Yêu cầu thiết bị chuyển từ "máy có bộ ghi đồ thị" mơ hồ sang máy thử tốc độ không đổi cấp 1, với quy tắc chặt về căn chỉnh má kẹp, chống trượt và bảo vệ mẫu — đòn bẩy chính để giảm phân tán dữ liệu giữa các phòng lab. Chiều rộng mẫu tăng từ hai lên sáu cỡ tiêu chuẩn từ 10 đến 50 mm, tất cả dài 200 mm, nên dải hẹp và kết cấu ghép đặc biệt có thể thử ở cỡ phù hợp với sản phẩm. Tốc độ thử đặt năm cấp từ 100 đến 500 mm/min với dung sai ±10%, bao quát cả kết cấu giãn cao và kết cấu cường độ thấp, và việc điều chỉnh mẫu theo môi trường tiêu chuẩn ít nhất 24 giờ, có quy định riêng cho mẫu nhạy cảm với độ ẩm.
Bản sửa đổi cũng chuẩn hóa thiết bị cho bóc 90° và 180°, bổ sung quy trình bóc ướt và hai phương pháp tiền xử lý hóa học cho mẫu khó bóc bằng tay, đồng thời đưa vào phụ lục chuyên biệt cho kết cấu có lớp bóc hoặc một lớp đơn yếu hơn mối dán. Xử lý kết quả được siết chặt bằng phân loại kiểu phá hủy mẫu — bóc tại mặt ranh giới keo, phá hủy nội tụ của keo, hoặc đứt vật liệu nền — cùng quy tắc đọc giá trị riêng cho đường cong có đỉnh nhận diện được và cho đường cong dao động đều, cộng thêm cách tính độ lệch chuẩn. Báo cáo thử nghiệm nay quy định hơn chục yếu tố bắt buộc, bao gồm chuẩn bị mẫu, điều kiện điều chỉnh, kiểu phá hủy và bản sao đường cong lực gốc.
4. Diễn đạt và đánh giá kết quả
Kết quả là lực bóc trung bình chia cho chiều rộng mẫu, thường báo theo niutơn trên 15 mm; tính trung bình số học riêng cho mẫu dọc và mẫu ngang, giữ hai chữ số có nghĩa, và báo độ lệch chuẩn cùng giá trị lớn nhất, nhỏ nhất khi cần. Đánh giá bắt đầu từ kiểu phá hủy: bóc tại ranh giới keo cho thấy quy trình ghép hoặc lưu hóa keo chưa đạt, phá hủy nội tụ trong keo cho thấy mối dán đã vượt chính lớp keo, còn đứt vật liệu nền nghĩa là mặt ranh giới mạnh hơn màng, khi đó lực bóc đo được chỉ là giá trị dưới. Đọc loại đường cong và kiểu phá hủy cùng lúc với con số mới biến một giá trị thành công cụ chẩn đoán quy trình.
5. Ranh giới với các tiêu chuẩn lân cận
Với bao bì dược phẩm, phương pháp bóc trong chuyên luận áp dụng, yêu cầu tối thiểu 8,0 N trên 15 mm giữa lớp polyamide và lớp nhôm của màng ghép; dược điển 2025 cũng đã đưa vào phương pháp xác định độ bền bóc của vật liệu nhựa. Bóc băng keo áp lực theo tiêu chuẩn riêng của băng keo. Quốc tế, bóc chữ T của mối dán dẻo–dẻo thuộc ISO 11339, bóc 180° của mối dán keo thuộc ASTM D903, và so sánh cường độ dán của vật liệu ghép thuộc ASTM F904. Một ranh giới quan trọng nhất trong thực tế: độ bền bóc đo mối gắn giữa các lớp bên trong màng ghép, còn độ bền mép hàn như ASTM F88 đo mối hàn của túi thành phẩm — hai kết quả không thể thay thế nhau trong thông số kỹ thuật.
- Tiêu chuẩn quốc gia Trung Quốc về phương pháp thử bóc: công bố 25/5/2026, hiệu lực 1/12/2026, thay thế phiên bản 1988
- Mẫu: sáu chiều rộng từ 10 đến 50 mm, dài 200 mm, bóc sẵn 50 mm, năm mẫu dọc cộng năm mẫu ngang
- Tốc độ: năm cấp 100/200/250/300/500 mm/min trong ±10%; điều chỉnh mẫu ở môi trường tiêu chuẩn ít nhất 24 giờ
- Kết quả: lực bóc trung bình trên đơn vị chiều rộng (thường N/15 mm), hai chữ số có nghĩa, báo kiểu phá hủy
- Tài liệu tham chiếu quốc tế: ISO 11339 (bóc chữ T), ASTM D903 (bóc 180°), ASTM F904 (so sánh cường độ dán)