La ASTM F88/F88M, «Standard Test Method for Seal Strength of Flexible Barrier Materials», es el método de referencia para medir la fuerza necesaria para separar un sellado térmico de envases flexibles. Se corta una tira de 25,4 mm (1 pulgada) de ancho perpendicular al sello, se sujeta en una máquina de tracción con el sello centrado entre las mordazas y se pela a una velocidad constante de 200–300 mm/min. El método informa la fuerza máxima (resistencia del sello) y, opcionalmente, la fuerza media sobre el 80 % central del pelado, en newtons o como fuerza por unidad de anchura (N/m). Este ensayo es parte de la validación ISO 11607-1 para envases médicos estériles.
1. Alcance
La ASTM F88 se aplica a las uniones selladas de envases flexibles como bolsas de dispositivos médicos, bolsas de esterilización y films de tapa. El valor de resistencia sirve tanto de indicador de la fuerza de apertura como de medida de la consistencia del proceso de sellado. La norma no evalúa fugas, propiedades de barrera ni vida útil, por lo que se combina con ensayos de integridad como ASTM F2054 (rotura), F2096 (fugas gruesas) y F1886 (inspección visual).
2. Preparación y acondicionamiento de probetas
Las probetas se cortan perpendicularmente al sello. La anchura estándar es 25,4 mm (también se admiten 25 y 15 mm), con tolerancia de corte de ±0,5 %. La longitud debe mantener el sello a mitad de camino entre las mordazas —normalmente al menos 75 mm más la anchura del sello— y se ensayan al menos cinco probetas por condición de sellado. Salvo indicación contraria, las muestras se acondicionan un mínimo de 40 horas en atmósfera normalizada antes del ensayo.
3. Las tres técnicas de sujeción
Como el soporte de los extremos cambia la fuerza medida, la norma define tres técnicas y exige usar una sola a lo largo de cada serie de ensayos:
| Técnica | Sujeción | Uso típico |
|---|---|---|
| A | Extremos libres (pelado en T) | Sellos de apertura fácil, bolsas generales |
| B | Un extremo sujetado a mano a ~90° | Materiales que se enroscan o deforman |
| C | Pelado a 180° con soporte | Construcciones más rígidas; aísla el sello del alargamiento del film |
4. Velocidad y cálculo de resultados
Las mordazas se separan a 200–300 mm/min y el sistema de medición de fuerza debe ser preciso a ±2 %. Se informan dos valores: la fuerza máxima (resistencia pico del sello) y la fuerza media, calculada sobre el 80 % central del pelado descartando el primer y el último 10 % de la curva fuerza–desplazamiento. También debe registrarse el modo de fallo —pelado interfacial limpio, fallo adhesivo o cohesivo, delaminación o desgarro del sustrato—, porque un film que se rasga antes de abrir el sello cuenta una historia distinta que un sello débil.
5. Curvas de sellado y control del proceso
Sellando probetas a lo largo de un gradiente de temperatura y ensayando cada condición según F88 se obtiene una curva de termosellado que revela la temperatura de inicio del sello y la ventana óptima temperatura–tiempo–presión. Más allá del valor absoluto, la consistencia lote a lote es una potente métrica de control: una dispersión amplia suele indicar que la temperatura, el tiempo o la presión de sellado se están desviando de la especificación.
6. Solución LabStone
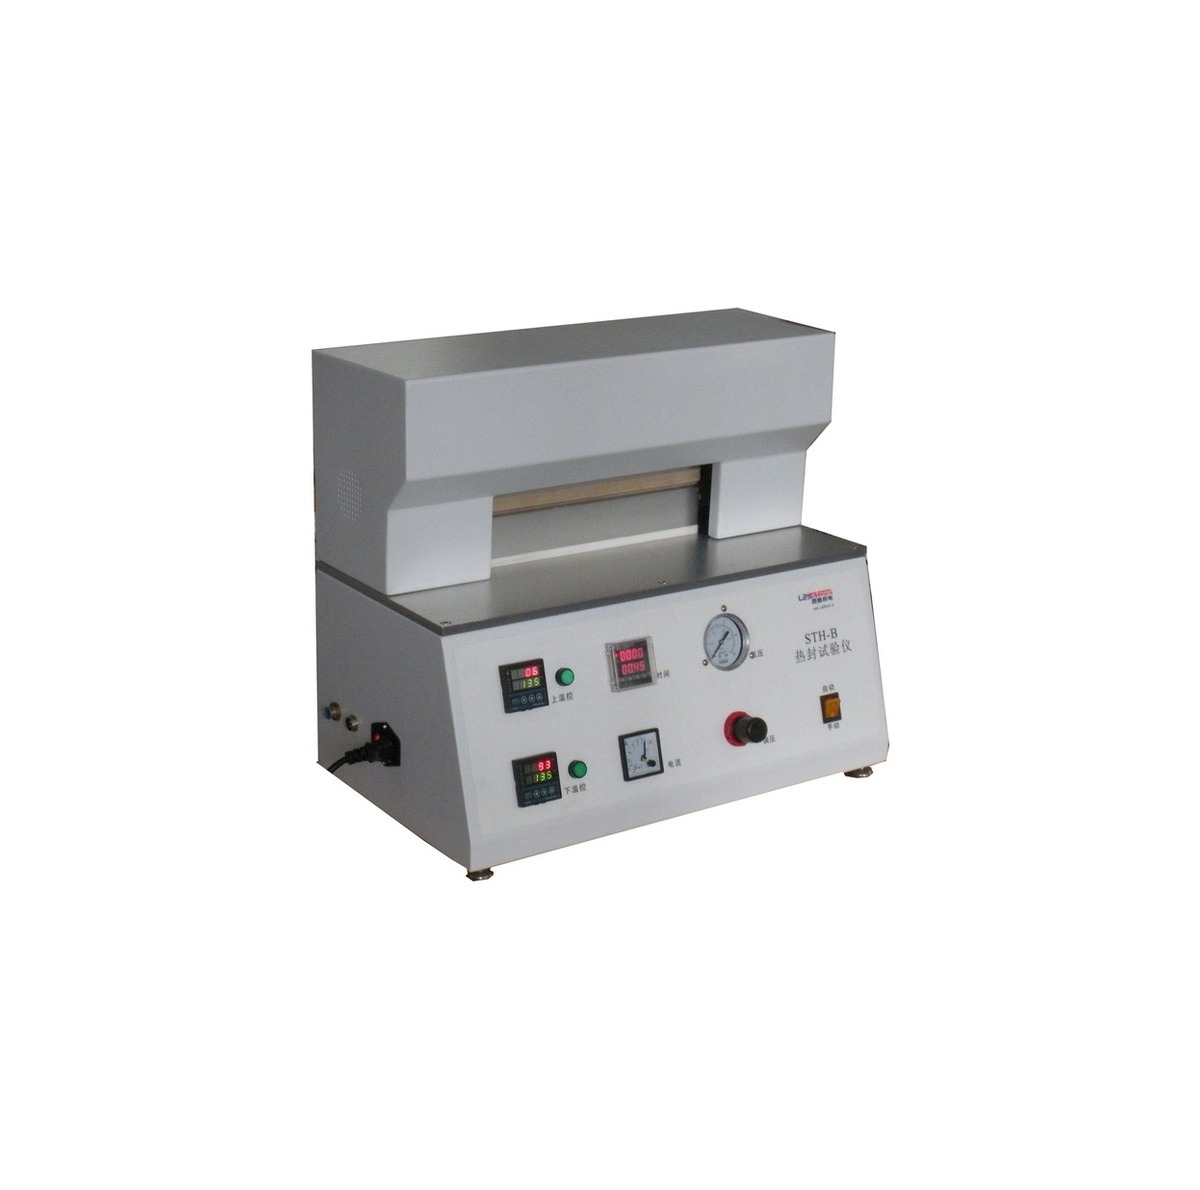
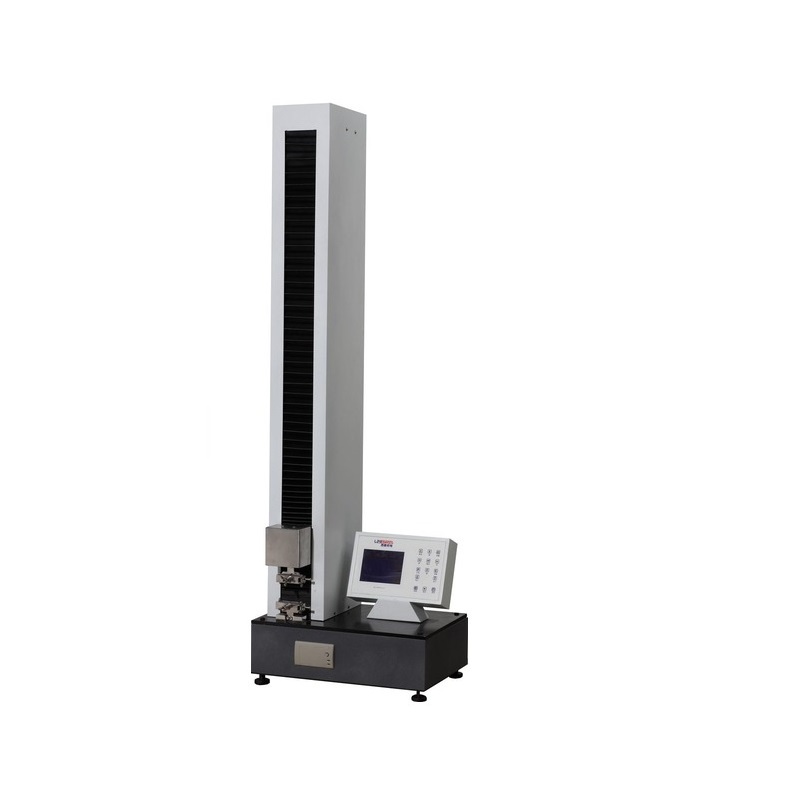
Los probadores de termosellado LabStone serie STH (modelos de punto único, cinco puntos e inteligente) preparan sellos en gradiente con temperatura, presión y tiempo controlados, mientras el probador de tracción automático STR-A pela las probetas a 200–300 mm/min y captura la curva completa fuerza–desplazamiento. Juntos cubren la ASTM F88, la GB/T 8808 y flujos de ensayo de sellado y pelado afines en un mismo laboratorio.