L'ASTM F88/F88M, « Standard Test Method for Seal Strength of Flexible Barrier Materials », est la méthode de référence pour mesurer la force nécessaire à la séparation d'un soudage thermique d'emballage souple. Une bande de 25,4 mm (1 pouce) de large est découpée perpendiculairement au sceau, serrée dans une machine de traction avec la soudure centrée entre les mors, puis pelée à une vitesse constante de 200 à 300 mm/min. La méthode rapporte la force maximale (résistance du sceau) et, en option, la force moyenne sur les 80 % centraux du pelage, en newtons ou en force par unité de largeur (N/m). Cet essai fait partie de la validation ISO 11607-1 pour les emballages médicaux stériles.
1. Domaine d'application
L'ASTM F88 s'applique aux joints soudés des emballages souples tels que pochettes pour dispositifs médicaux, sachets autoclavables et films de recouvrement. La valeur de résistance sert à la fois d'indicateur de force d'ouverture et de mesure de la régularité du procédé de soudage. La norme n'évalue ni la fuite, ni la barrière, ni la durée de conservation : elle se combine donc avec les essais d'intégrité ASTM F2054 (éclatement), F2096 (fuites grossières) et F1886 (examen visuel).
2. Préparation et conditionnement des éprouvettes
Les éprouvettes sont découpées perpendiculairement au sceau. La largeur normale est de 25,4 mm (25 mm et 15 mm admis), avec une tolérance de coupe de ±0,5 %. La longueur doit maintenir la soudure à mi-distance des mors — généralement au moins 75 mm plus la largeur du sceau — et au moins cinq éprouvettes sont essayées par condition de soudage. Sauf indication contraire, les échantillons sont conditionnés au minimum 40 heures en atmosphère normalisée avant essai.
3. Les trois techniques de maintien
Le maintien des extrémités modifie la force mesurée ; la norme définit donc trois techniques et exige d'en utiliser une seule pour toute une série d'essais :
| Technique | Maintien | Usage typique |
|---|---|---|
| A | Extrémités libres (pelage en T) | Sceaux à ouverture facile, pochettes générales |
| B | Une extrémité tenue à la main à ~90° | Matériaux qui se recourbent ou se déforment |
| C | Pelage à 180° avec support | Structures plus rigides ; isole le sceau de l'allongement du film |
4. Vitesse et calcul des résultats
Les mors se séparent à 200–300 mm/min et le système de mesure de force doit être précis à ±2 %. Deux valeurs sont rapportées : la force maximale (résistance du sceau) et la force moyenne, calculée sur les 80 % centraux du pelage après élimination des premier et dernier 10 % de la courbe force–déplacement. Le mode de ruine doit aussi être consigné — pelage interfacial, rupture adhésive ou cohésive, délaminage ou déchirement du substrat — car un film qui se déchire avant l'ouverture du sceau ne raconte pas la même histoire qu'un sceau faible.
5. Courbes de soudage et maîtrise du procédé
En soudant des éprouvettes le long d'un gradient de température et en les essayant selon l'ASTM F88, on obtient une courbe de soudage qui révèle la température d'amorçage du sceau et la fenêtre optimale température–temps–pression. Au-delà de la valeur absolue, la reproductibilité lot à lot est un puissant indicateur de maîtrise : une forte dispersion signale généralement une dérive de la température, du temps ou de la pression de soudage.
6. Solution LabStone
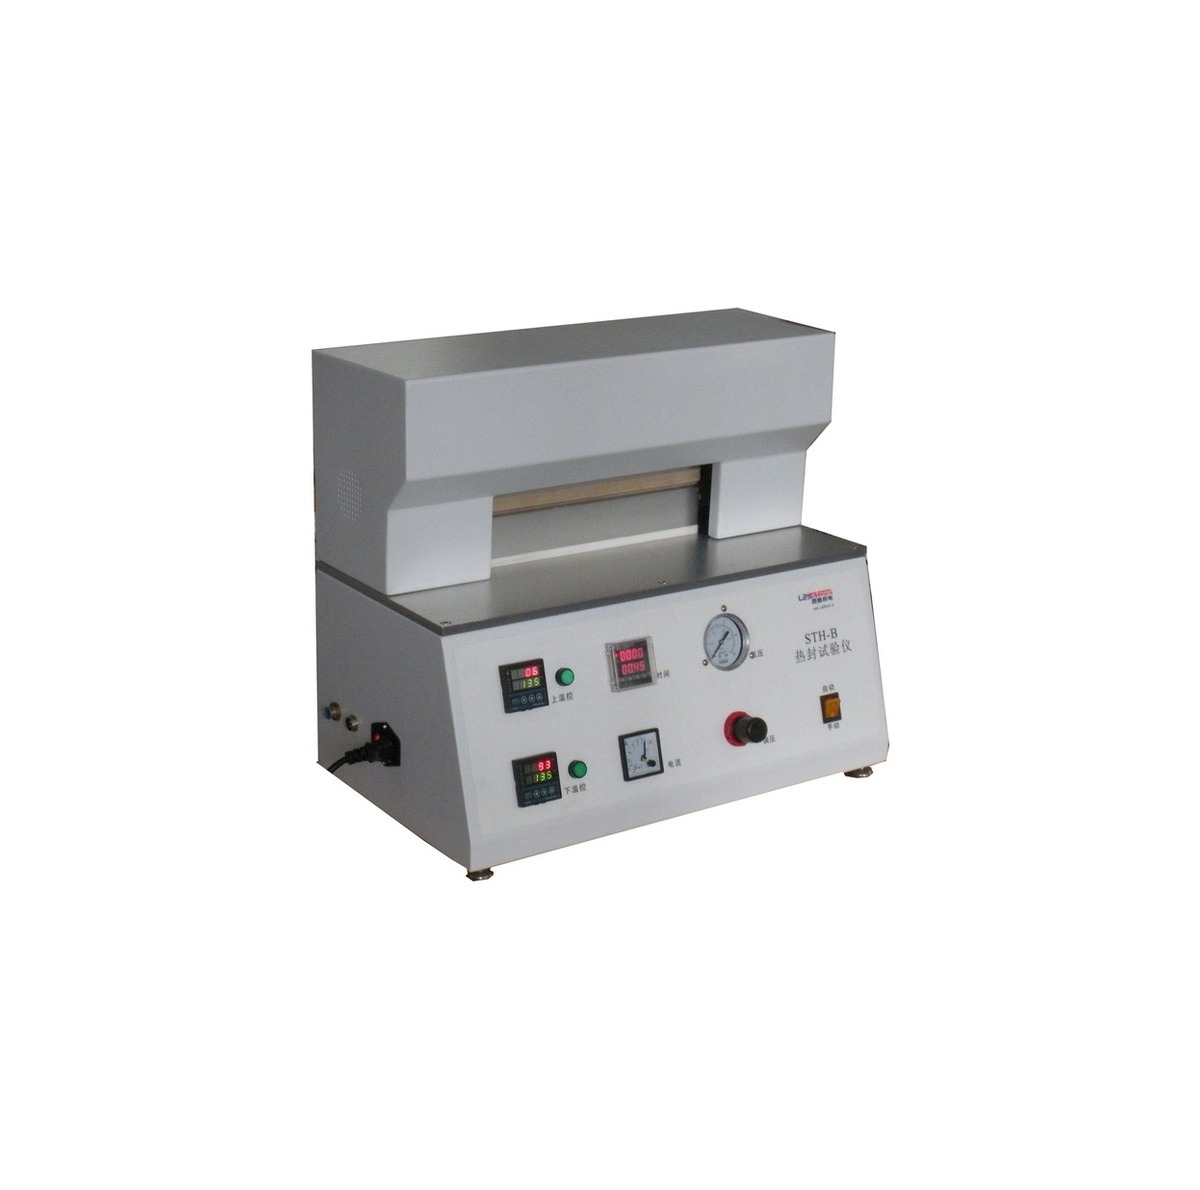
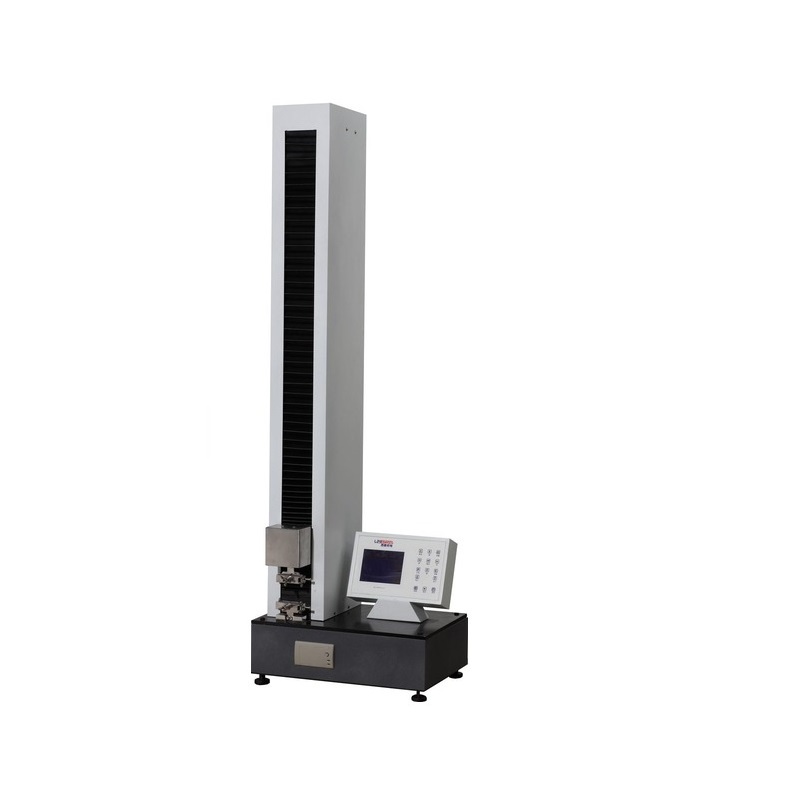
Les testeurs de thermoscellage LabStone série STH (modèles simple point, cinq points et intelligent) préparent des soudures en gradient à température, pression et temps contrôlés, tandis que la machine de traction automatique STR-A pele les éprouvettes à 200–300 mm/min et enregistre la courbe complète force–déplacement. Ils couvrent ensemble l'ASTM F88, la GB/T 8808 et les flux d'essai de sceau et de pelage associés.