A ASTM F88/F88M, «Standard Test Method for Seal Strength of Flexible Barrier Materials», é o método de referência para medir a força necessária para separar uma soldadura térmica de embalagens flexíveis. Corta-se uma tira de 25,4 mm (1 polegada) de largura perpendicular à soldadura, fixa-se numa máquina de tração com a soldadura centrada entre as garras e pela-se a uma velocidade constante de 200–300 mm/min. O método reporta a força máxima (resistência da soldadura) e, opcionalmente, a força média sobre os 80 % centrais da pelagem, em newtons ou como força por unidade de largura (N/m). Este ensayo integra a validação ISO 11607-1 para embalagens médicas estéreis.
1. Âmbito
A ASTM F88 aplica-se às juntas soldadas de embalagens flexíveis como saquetas de dispositivos médicos, saquetas de esterilização e filmes de tampa. O valor de resistência serve tanto de indicador da força de abertura como de medida da consistência do processo de soldadura. A norma não avalia fugas, propriedades de barreira nem prazo de validade, pelo que se combina com ensaios de integridade como a ASTM F2054 (rebentamento), F2096 (fugas grosseiras) e F1886 (inspeção visual).
2. Preparação e acondicionamento de provetas
As provetas são cortadas perpendicularmente à soldadura. A largura padrão é 25,4 mm (25 mm e 15 mm também são admitidos), com tolerância de corte de ±0,5 %. O comprimento deve manter a soldadura a meio caminho entre as garras — normalmente pelo menos 75 mm mais a largura da soldadura — e ensaiam-se pelo menos cinco provetas por condição de soldadura. Salvo indicação em contrário, as amostras são acondicionadas durante um mínimo de 40 horas em atmosfera normalizada antes do ensaio.
3. As três técnicas de suporte
Como o suporte das extremidades altera a força medida, a norma define três técnicas e exige que se utilize uma só ao longo de cada série de ensaios:
| Técnica | Suporte | Uso típico |
|---|---|---|
| A | Extremidades livres (pelagem em T) | Soldaduras de abertura fácil, saquetas gerais |
| B | Uma extremidade suportada à mão a ~90° | Materiais que se enrolam ou deformam |
| C | Pelagem a 180° com suporte | Construções mais rígidas; isola a soldadura do alongamento do filme |
4. Velocidade e cálculo de resultados
As garras separam-se a 200–300 mm/min e o sistema de medição de força deve ser preciso a ±2 %. Reportam-se dois valores: a força máxima (resistência máxima da soldadura) e a força média, calculada sobre os 80 % centrais da pelagem descartando o primeiro e o último 10 % da curva força–deslocamento. O modo de falha também deve ser registado — pelagem interfacial limpa, falha adesiva ou coesiva, delaminação ou rutura do substrato —, pois um filme que se rasga antes de a soldadura abrir conta uma história diferente de uma soldadura fraca.
5. Curvas de soldadura e controlo do processo
Soldando provetas ao longo de um gradiente de temperatura e ensaiando cada condição segundo a F88 obtém-se uma curva de termossoldagem que revela a temperatura de iniciação da soldadura e a janela ótima temperatura–tempo–pressão. Para além do valor absoluto, a consistência lote a lote é uma poderosa métrica de controlo do processo: uma dispersão elevada indica normalmente que a temperatura, o tempo ou a pressão de soldadura estão a derivar fora da especificação.
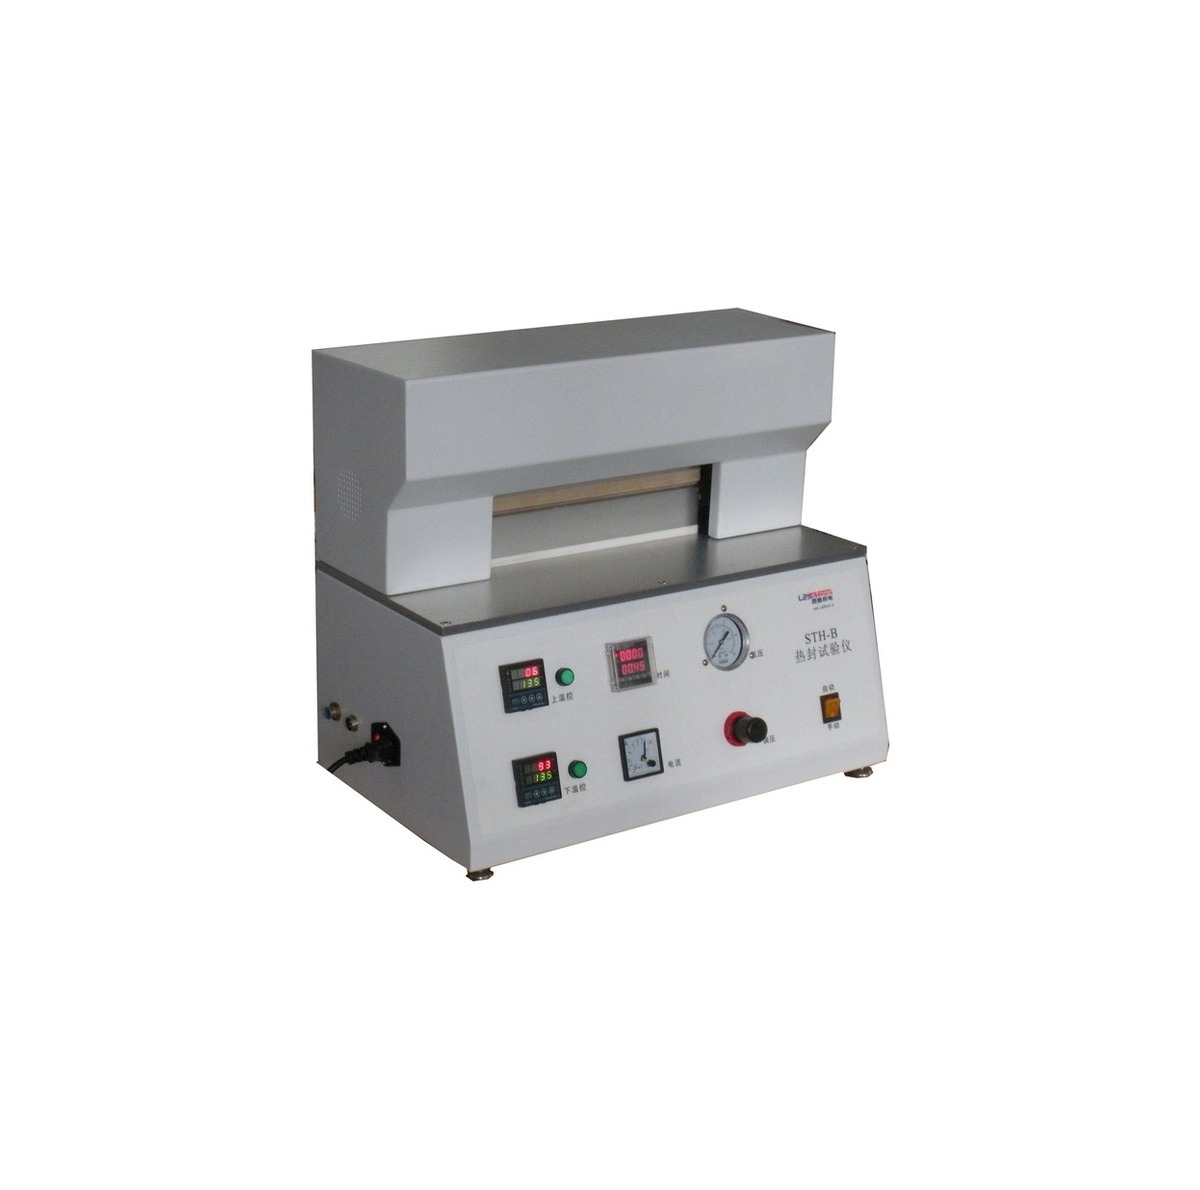
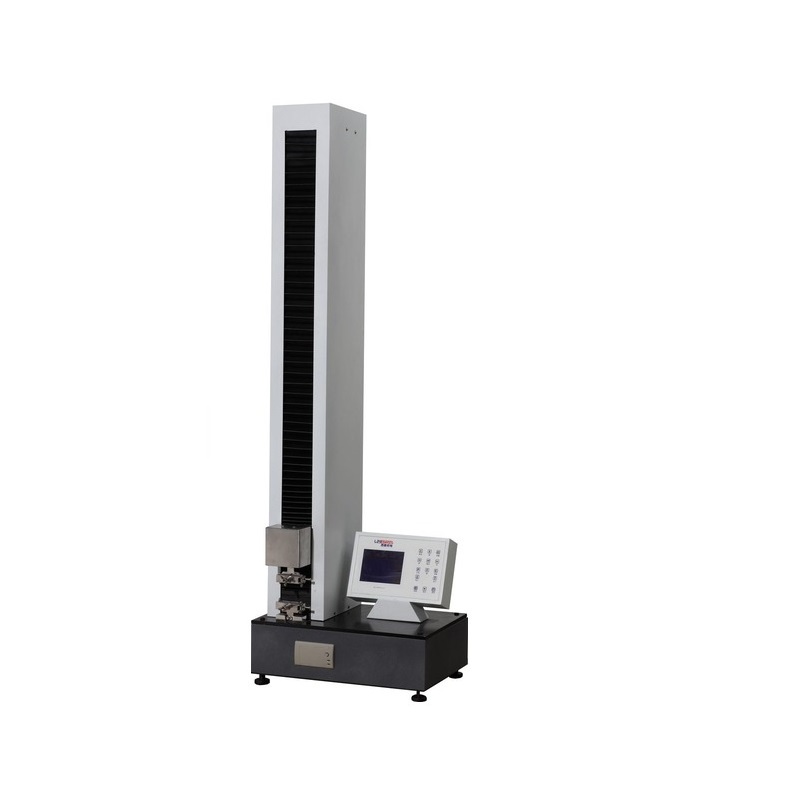
6. Solução LabStone
Os testadores de termossoldagem LabStone série STH (modelos de ponto único, cinco pontos e inteligente) preparam soldaduras em gradiente com temperatura, pressão e tempo controlados, enquanto a máquina de tração automática STR-A pela as provetas a 200–300 mm/min e regista a curva completa força–deslocamento. Em conjunto cobrem a ASTM F88, a GB/T 8808 e fluxos de ensaio de soldadura e pelagem afins num único laboratório.