ASTM F88/F88M, 'Standard Test Method for Seal Strength of Flexible Barrier Materials', adalah metode acuan untuk mengukur gaya yang dibutuhkan untuk memisahkan las panas pada kemasan lentur. Strip selebar 25,4 mm (1 inci) dipotong tegak lurus terhadap las, dijepit pada mesin tarik dengan garis las di tengah antara dua cekam, lalu dikupas dengan laju pemisahan tetap 200–300 mm/min. Metode ini melaporkan gaya puncak sebagai kekuatan las dan, opsional, gaya rata-rata pada 80% tengah rentang kupasan, dalam newton atau gaya per satuan lebar (N/m). Pengujian ini merupakan elemen wajib validasi ISO 11607-1 untuk kemasan medis steril.
1. Lingkup
ASTM F88 berlaku untuk sambungan las kemasan penghalang lentur seperti kantong perangkat medis, kantong sterilisasi, dan film penutup. Nilai kekuatan menjadi indikator gaya pembukaan sekaligus ukuran konsistensi proses pengelasan. Standar ini tidak menilai kebocoran, sifat penghalang, maupun umur simpan, sehingga dipadukan dengan uji integritas seperti ASTM F2054 (pecah), F2096 (kebocoran besar), dan F1886 (inspeksi visual).
2. Preparasi dan kondisioning spesimen
Spesimen dipotong tegak lurus terhadap las. Lebar baku 25,4 mm (lebar 25 mm dan 15 mm juga diizinkan) dengan toleransi potong ±0,5%. Panjang harus menjaga garis las tepat di tengah antara cekam — biasanya minimal 75 mm ditambah lebar las — dan minimal lima spesimen diuji per kondisi pengelasan. Kecuali ditentukan lain, sampel dikondisikan minimal 40 jam dalam atmosfer baku sebelum pengujian.
3. Tiga teknik penopangan
Karena cara penopangan ekor spesimen mengubah gaya terukur, standar mendefinisikan tiga teknik dan mewajibkan satu teknik dipakai sepanjang seri pengujian:
| Teknik | Penopangan | Penggunaan khas |
|---|---|---|
| A | Ekor bebas (kupasan T) | Las mudah sobek, kantong umum |
| B | Satu ekor ditopang tangan ~90° | Material yang melengkung atau berubah bentuk |
| C | Kupasan 180° dengan dudukan | Konstruksi lebih kaku; mengisolasi las dari pemanjangan film |
4. Kecepatan dan perhitungan hasil
Cekam berpisah pada laju tetap 200–300 mm/min dan sistem pengukur gaya harus akurat ±2%. Dua nilai dilaporkan: gaya maksimum (kekuatan las puncak) dan gaya rata-rata — dihitung pada 80% tengah kupasan setelah membuang 10% awal dan 10% akhir data gaya–perpindahan. Mode kegagalan juga wajib dicatat — kupasan antarmuka yang bersih, kegagalan adhesif atau kohesif, delaminasi, atau sobeknya substrat — sebab film yang sobek sebelum las terbuka bercerita berbeda dari las yang lemah.
5. Kurva las dan kendali proses
Dengan melas spesimen sepanjang gradien suhu lalu menguji tiap kondisi menurut F88, diperoleh kurva las yang memperlihatkan suhu awal terbentuknya las dan jendela optimal suhu–waktu–tekanan. Selain nilai absolut, konsistensi antar-batch adalah metrik kendali proses yang kuat: sebaran yang lebar biasanya berarti suhu, waktu tahan, atau tekanan las mulai menyimpang dari setelan.
6. Solusi LabStone
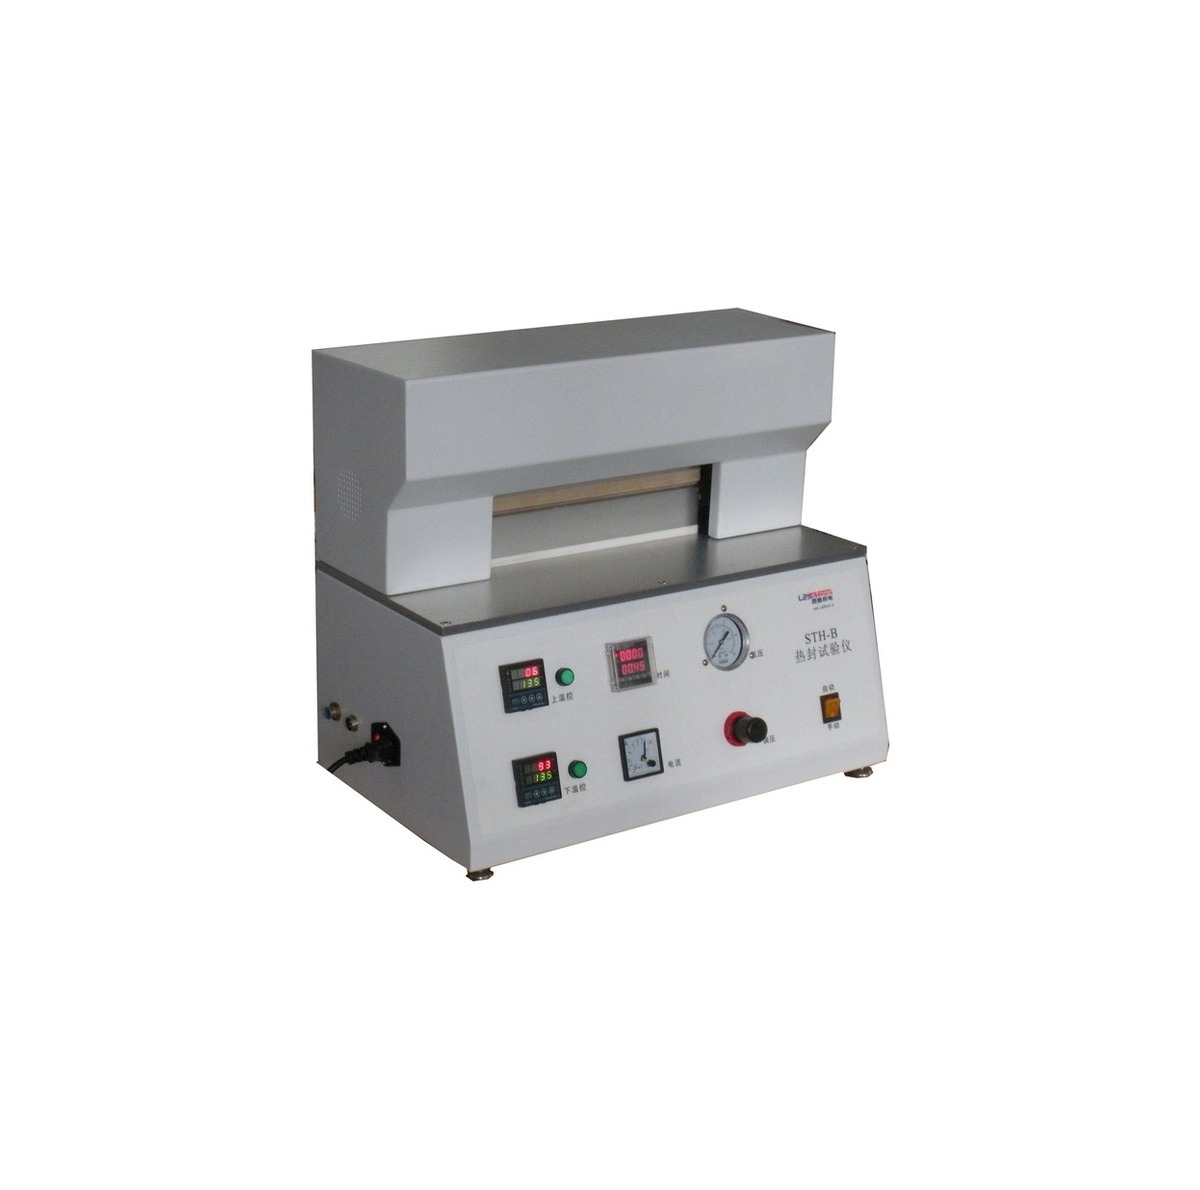
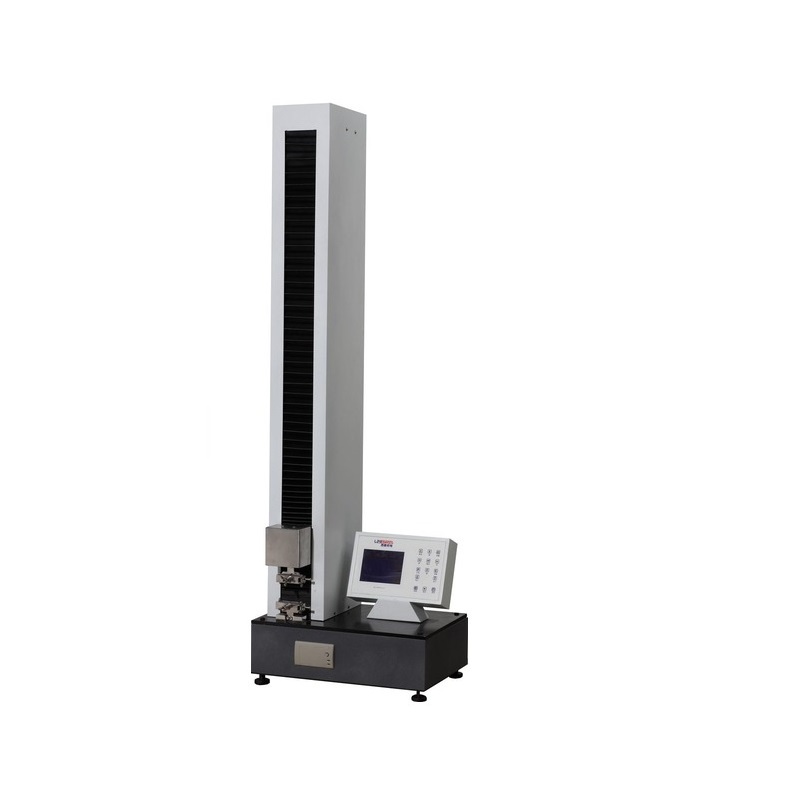
Penguji heat seal LabStone seri STH (model satu titik, lima titik, dan cerdas) menyiapkan las gradien dengan suhu, tekanan, dan waktu terkontrol, sementara mesin tarik otomatis STR-A mengupas spesimen pada 200–300 mm/min dan merekam kurva gaya–perpindahan lengkap. Keduanya mencakup ASTM F88, GB/T 8808, dan alur uji las serta kupasan terkait dalam satu laboratorium.