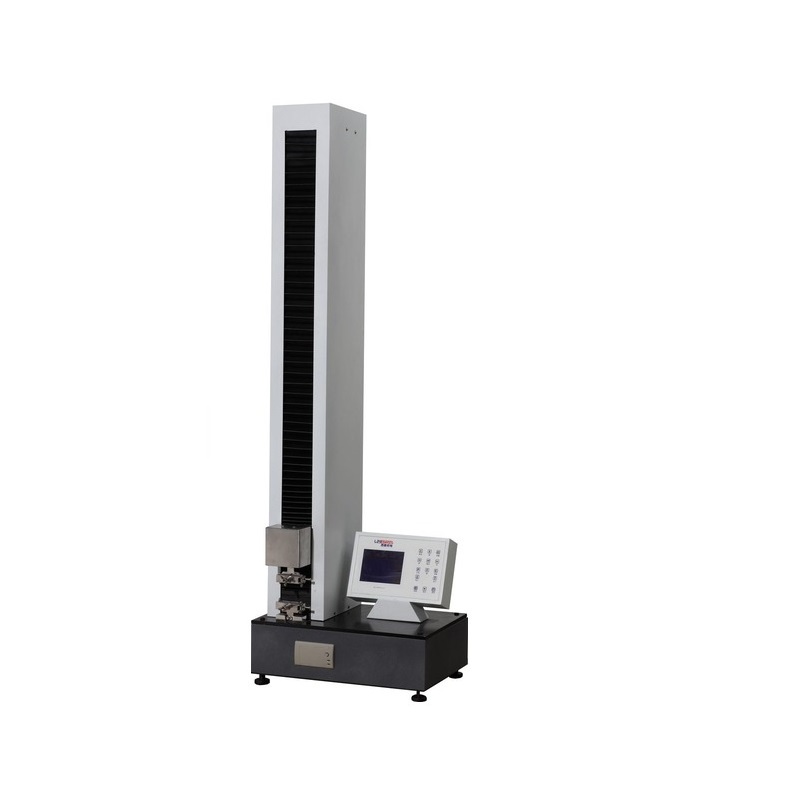
La ASTM D882, «Standard Test Method for Tensile Properties of Thin Plastic Sheeting», es el método de referencia para el ensayo de tracción uniaxial de films y láminas plásticas de hasta 1,0 mm (0,04 in) de espesor. Tiras rectangulares de 25,4 mm (1 pulgada) de ancho se ensayan a velocidad constante de mordaza hasta la rotura, informando resistencia a la tracción, límite elástico y deformación, alargamiento a la rotura y módulo de elasticidad, en MPa o psi. Los plásticos de más de 1,0 mm deben ensayarse según la ASTM D638.
1. Alcance
El método sirve a las industrias de envases flexibles, films agrícolas e industriales: los films barrera multicapa, las capas termosellables, el film estirable y las láminas de acolchado dependen de los datos de tracción para controlar resistencia y manejabilidad. La ASTM D882 mide el propio material — no la resistencia del sellado, la barrera ni la integridad del envase — por lo que complementa, sin sustituir, a ensayos como ASTM F88, F2054 y los métodos WVTR/OTR en el expediente de liberación.
2. Preparación de probetas
Las probetas son tiras rectangulares de 5,0 a 25,4 mm de ancho (25,4 mm estándar), cada una al menos 50 mm más larga que la separación entre mordazas. La longitud entre marcas normalizada es de 250 mm; si el tamaño no lo permite, se acepta un mínimo de 50 mm siempre que se demuestre que no afecta a los resultados. El espesor se mide en varios puntos según la ASTM D374 y el valor mínimo se usa para el cálculo de la tensión; el espesor debe ser uniforme dentro del 10 % entre mordazas, o del 5 % cerca del límite de 1 mm.
3. Acondicionamiento y número de probetas
Antes del ensayo, las muestras se acondicionan durante al menos 40 horas a 23 ± 2 °C y 50 ± 5 % HR según la ASTM D618. Se ensayan al menos cinco probetas por muestra isótropa; los films presumiblemente anisótropos — films de soplado y de molde en especial — requieren diez: cinco en dirección máquina (MD) y cinco en dirección transversal (TD). Las probetas usadas para el módulo no pueden reutilizarse para la resistencia ni ninguna otra propiedad: prepare tiras adicionales.
4. Velocidad de ensayo
La velocidad de las mordazas se fija multiplicando la velocidad de deformación inicial por la longitud entre marcas: los films rígidos que rompen a baja deformación usan una velocidad baja (típicamente 50 mm/min), los films muy extensibles como el film estirable llegan a 500 mm/min y los ensayos de módulo usan siempre la velocidad lenta. Los films delgados resbalan con facilidad: la norma recomienda mordazas neumáticas y una pequeña precarga para eliminar la holgura inicial; sin ella, toda la curva tensión–deformación queda distorsionada.
5. Resultados y anisotropía
El método informa resistencia a la tracción, límite elástico y deformación, alargamiento a la rotura y módulo de elasticidad; en films se usa con frecuencia un módulo secante al 1 % o 2 % de deformación como medida práctica de rigidez. Los films orientados difieren notablemente entre MD y TD, por lo que ambas direcciones deben ensayarse e informarse por separado — una sola dirección nunca representa el rollo. Una alta dispersión dentro del lote suele indicar variación de espesor u orientación desigual: una alarma temprana de la línea de extrusión.
6. Solución LabStone
La máquina de tracción automática LabStone STR-A cubre el rango de fuerzas bajas de los films de envase, con mordazas neumáticas y velocidad programable; precarga, longitud entre marcas y velocidad vienen preconfiguradas para los métodos ASTM D882 o ISO 527-3 con un clic, y calcula automáticamente resistencia, alargamiento y módulo mientras registra la curva completa fuerza–desplazamiento. Los fabricantes de envases flexibles la usan como banco único para la calificación MD/TD de films de entrada y terminados.