L'ASTM D882, « Standard Test Method for Tensile Properties of Thin Plastic Sheeting », est la méthode de référence pour l'essai de traction uniaxiale des films et feuilles plastiques de moins de 1,0 mm (0,04 in) d'épaisseur. Des bandes rectangulaires de 25,4 mm (1 pouce) de large sont tirées à vitesse constante jusqu'à la rupture ; la méthode rapporte la résistance à la traction, la limite d'élasticité et la déformation associée, l'allongement à la rupture et le module d'élasticité, en MPa ou psi. Les plastiques de plus de 1,0 mm relèvent de l'ASTM D638.
1. Domaine d'application
La méthode s'adresse aux industries de l'emballage souple, des films agricoles et industriels : films barrière multicouches, couches thermoscellables, films étirables et paillis s'appuient tous sur les données de traction pour maîtriser résistance et comportement à l'usage. L'ASTM D882 mesure le matériau film lui-même — ni le sceau, ni la barrière, ni l'intégrité du colis — elle complète donc, sans les remplacer, les essais tels que ASTM F88, F2054 et les méthodes WVTR/OTR dans le dossier de libération.
2. Préparation des éprouvettes
Les éprouvettes sont des bandes rectangulaires de 5,0 à 25,4 mm de large (25,4 mm en standard), chacune au moins 50 mm plus longue que l'écartement des mors. La longueur entre repères normale est de 250 mm ; à défaut, un minimum de 50 mm est admis si l'on démontre que cela n'affecte pas les résultats. L'épaisseur est mesurée en plusieurs points selon l'ASTM D374 et la valeur minimale sert au calcul de la contrainte ; l'uniformité d'épaisseur entre les mors doit rester dans ±10 %, ou ±5 % proche de la limite de 1 mm.
3. Conditionnement et nombre d'éprouvettes
Avant essai, les échantillons sont conditionnés au minimum 40 heures à 23 ± 2 °C et 50 ± 5 % HR selon l'ASTM D618. Au moins cinq éprouvettes sont essayées par échantillon isotrope ; les films anisotropes présumés — films à soufflage et au châssis notamment — exigent dix éprouvettes : cinq sens machine (MD) et cinq sens transversal (TD). Les éprouvettes destinées au module ne peuvent être réutilisées pour la résistance ni pour toute autre propriété : prévoyez des bandes supplémentaires.
4. Vitesse d'essai
La vitesse des mors résulte du produit de la vitesse de déformation initiale par la longueur entre repères : les films rigides rompant à faible allongement utilisent une vitesse basse (typiquement 50 mm/min), les films très extensibles comme les films étirables montent à 500 mm/min, et les essais de module se font toujours en vitesse lente. Les films minces glissent facilement : la norme recommande des mors pneumatiques et un léger préchargement pour éliminer le mou initial, sans quoi toute la courbe contrainte–déformation est faussée.
5. Résultats et anisotropie
La méthode rapporte la résistance à la traction, la limite d'élasticité et sa déformation, l'allongement à la rupture et le module d'élasticité ; pour les films, on utilise souvent un module sécant à 1 % ou 2 % de déformation comme mesure pratique de la rigidité. Les films orientés diffèrent fortement entre MD et TD : les deux sens doivent être essayés et rapportés séparément — un seul sens ne représente jamais la bobine. Une forte dispersion intra-lot signale généralement une variation d'épaisseur ou une orientation inégale : un avertissement précoce de la ligne d'extrusion.
6. Solution LabStone
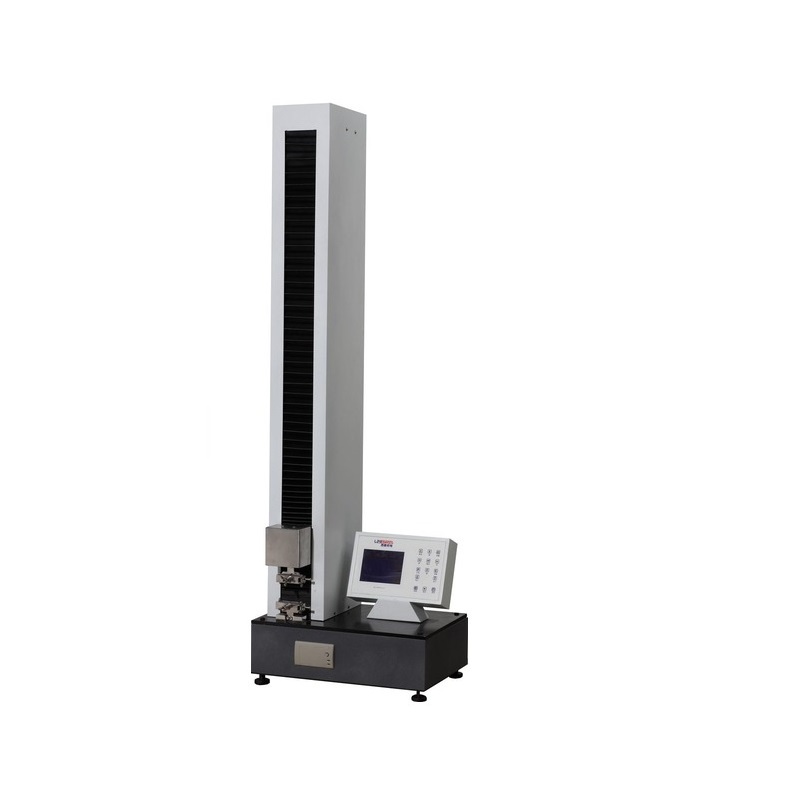
La machine de traction automatique LabStone STR-A couvre les faibles forces des films d'emballage, avec mors pneumatiques et vitesse programmable ; préchargement, entre-repères et vitesse sont préconfigurés pour les méthodes ASTM D882 ou ISO 527-3 en un clic, et elle calcule automatiquement résistance, allongement et module tout en enregistrant la courbe complète force–déplacement. Les fabricants d'emballages souples l'utilisent comme poste unique de qualification MD/TD des films entrants et finis.