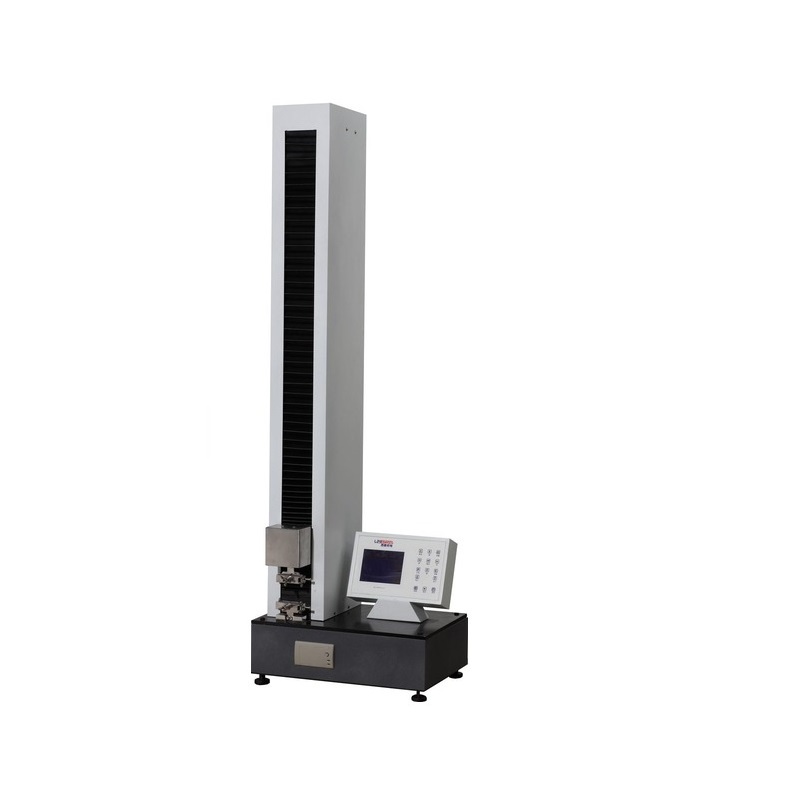
A ASTM D882, «Standard Test Method for Tensile Properties of Thin Plastic Sheeting», é o método de referência para o ensaio de tração uniaxial de filmes e folhas de plástico com espessura até 1,0 mm (0,04 in). Tiras retangulares de 25,4 mm (1 polegada) de largura são puxadas a velocidade constante das garras até à rutura, reportando a tensão de rutura, a tensão e deformação no limite elástico, o alongamento na rutura e o módulo de elasticidade, em MPa ou psi. Plásticos com mais de 1,0 mm devem ser ensaiados segundo a ASTM D638.
1. Âmbito
O método serve as indústrias de embalagens flexíveis, filmes agrícolas e industriais: os filmes barreira multicamada, as camadas termossoldáveis, o filme estirável e as folhas de cobertura dependem de dados de tração para controlar a resistência e o comportamento em uso. A ASTM D882 mede o próprio material — não a resistência da soldadura, a barreira nem a integridade da embalagem — pelo que complementa, sem substituir, ensaios como a ASTM F88, a F2054 e os métodos WVTR/OTR no dossiê de libertação.
2. Preparação de provetas
As provetas são tiras retangulares de 5,0 a 25,4 mm de largura (25,4 mm em norma), cada uma pelo menos 50 mm mais longa do que a separação entre garras. O comprimento entre marcas normalizado é de 250 mm; quando o tamanho não o permite, aceita-se um mínimo de 50 mm desde que se demonstre que não afeta os resultados. A espessura é medida em vários pontos segundo a ASTM D374 e o valor mínimo é usado no cálculo da tensão; a espessura deve ser uniforme dentro de 10 % entre as garras, ou 5 % junto ao limite de 1 mm.
3. Condicionamento e número de provetas
Antes do ensaio, as amostras são condicionadas durante pelo menos 40 horas a 23 ± 2 °C e 50 ± 5 % HR segundo a ASTM D618. Ensaiam-se pelo menos cinco provetas por amostra isótropa; filmes presumivelmente anisótropos — filmes soprados e de cast, em especial — exigem dez: cinco no sentido máquina (MD) e cinco no sentido transversal (TD). As provetas usadas para o módulo não podem ser reutilizadas para a resistência nem para qualquer outra propriedade: prepare tiras extra.
4. Velocidade de ensaio
A velocidade das garras fixa-se multiplicando a velocidade de deformação inicial pelo comprimento entre marcas: filmes rígidos que rompem a baixa deformação usam uma velocidade baixa (tipicamente 50 mm/min), filmes muito extensíveis como o filme estirável atingem 500 mm/min e os ensaios de módulo usam sempre a velocidade lenta. Os filmes finos escorregam com facilidade: a norma recomenda garras pneumáticas e uma pequena pré-carga para eliminar a folga inicial; sem ela, toda a curva tensão–deformação fica distorcida.
5. Resultados e anisotropia
O método reporta a tensão de rutura, a tensão e deformação no limite elástico, o alongamento na rutura e o módulo de elasticidade; em filmes usa-se frequentemente um módulo secante a 1 % ou 2 % de deformação como medida prática de rigidez. Os filmes orientados diferem bastante entre MD e TD, pelo que ambos os sentidos devem ser ensaiados e reportados separadamente — um único sentido nunca representa a bobine. Uma elevada dispersão dentro do lote indica normalmente variação de espessura ou orientação desigual: um alerta precoce da linha de extrusão.
6. Solução LabStone
A máquina de tração automática LabStone STR-A cobre o intervalo de forças baixas dos filmes de embalagem, com garras pneumáticas e velocidade programável; pré-carga, comprimento entre marcas e velocidade vêm pré-configurados para os métodos ASTM D882 ou ISO 527-3 num clique, e calcula automaticamente a resistência, o alongamento e o módulo registando a curva completa força–deslocamento. Os produtores de embalagens flexíveis usam-na como banco único para a qualificação MD/TD de filmes recebidos e acabados.