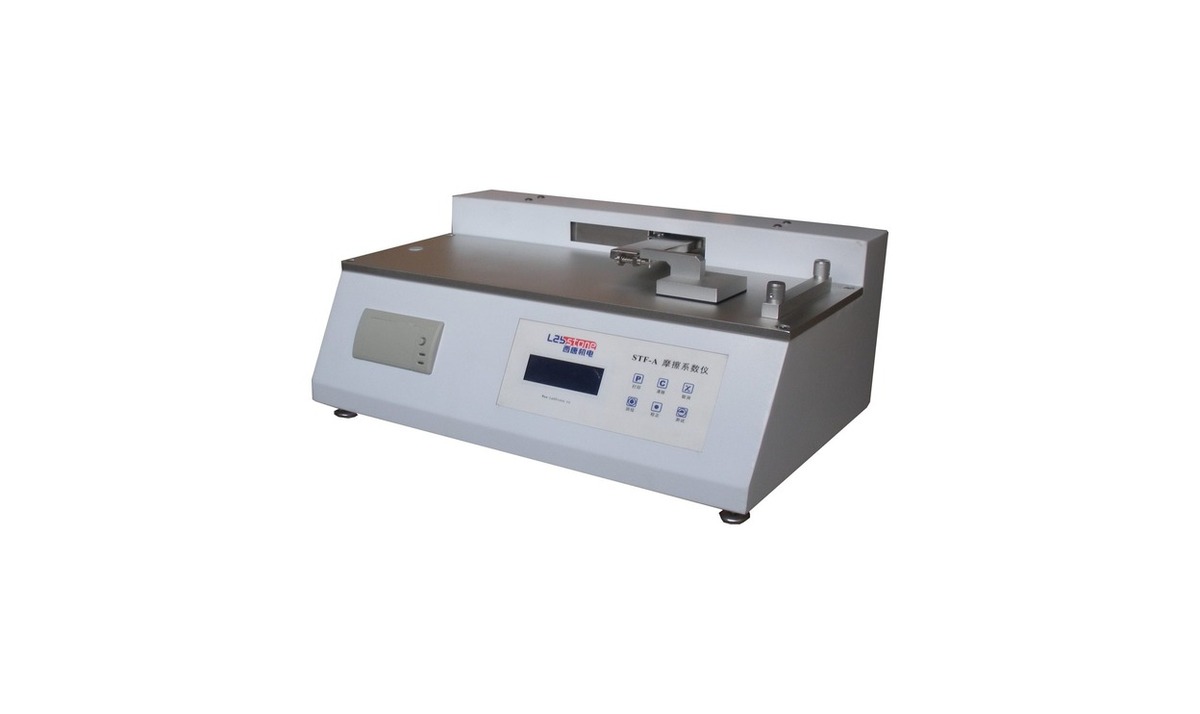
La ASTM D1894 mide los coeficientes de fricción estático y cinético de films y láminas plásticas por el método del trineo: un trineo de 200 g con base cuadrada de 63,5 mm (fuerza normal de unos 1,96 N) se arrastra sobre un plano horizontal a 150±30 mm/min. El pico inicial dividido por la fuerza normal da el coeficiente estático; la fuerza media durante al menos 130 mm de deslizamiento uniforme da el cinético. Los resultados son adimensionales y se promedian sobre cinco pares de probetas válidos.
1. Alcance y expresión de resultados
El método cubre films plásticos de menos de 0,254 mm y láminas más gruesas, en pares film-film, film-metal o cualquier combinación que indique la especificación. El coeficiente estático decide si una máquina form-fill-seal puede arrancar la bobina sin patinar; el cinético gobierna la marcha continua y la estabilidad de las pilas de bolsas. La fricción es propiedad de un par de superficies bajo carga y velocidad dadas: la combinación y la dirección de ensayo (MD/TD) deben coincidir con el uso real y quedar registradas.
2. Probetas y equipo
La probeta del plano mide 250 mm × 130 mm; la del trineo, 120 mm de lado para films o 63,5 mm para láminas más rígidas, fijada con cinta de doble cara al trineo de cara resiliente. El sistema de medición de fuerza debe tener una precisión de ±5 %. Las fuerzas de fricción suelen ser inferiores a 2 N, así que una celda sobredimensionada puede suavizar el pico estático. Cada par se desliza una sola vez; un par usado nunca se reensaya.
3. Acondicionamiento y procedimiento
Acondicione las probetas a 23±2 °C y 50±5 % HR durante al menos 40 horas según ASTM D618. Coloque el trineo con suavidad, arranque de inmediato y tire a 150±30 mm/min registrando el pico inicial (estático) y la fuerza media en al menos 130 mm de recorrido uniforme (cinético). Ante stick-slip severo, use un enlace rígido para una medición cinética aparte, mida el estático en un ensayo propio y anote el enlace empleado en el informe.
4. Por qué los resultados cambian cada día
Los agentes deslizantes como el erucamida y el oleamida migran a la superficie del film durante los días posteriores a la extrusión y forman una capa lubricante que reduce la fricción, por lo que la edad del film debe registrarse siempre. Las caras tratadas por corona presentan mayor fricción, y la temperatura, la humedad y la tensión de bobinado también alteran los resultados. Informe tres cifras significativas con desviación estándar de dos cifras y ajuste las máquinas con valores medidos, nunca con datos de ficha técnica.
5. Diferencias clave con la ISO 8295
La ISO 8295 prescribe un trineo de 200±2 g con cara de fieltro de 63 mm, velocidad de 100±10 mm/min, un contacto de 15 segundos antes de arrancar y al menos tres pares de probetas. Velocidad, revestimiento, tiempo de contacto y número de réplicas difieren: ambas normas no son equivalentes y sus resultados no son comparables directamente. Los pedidos de exportación deben ensayarse según la norma citada en la especificación del cliente, y las comparaciones internas deben usar siempre una sola norma y un mismo par de superficies.