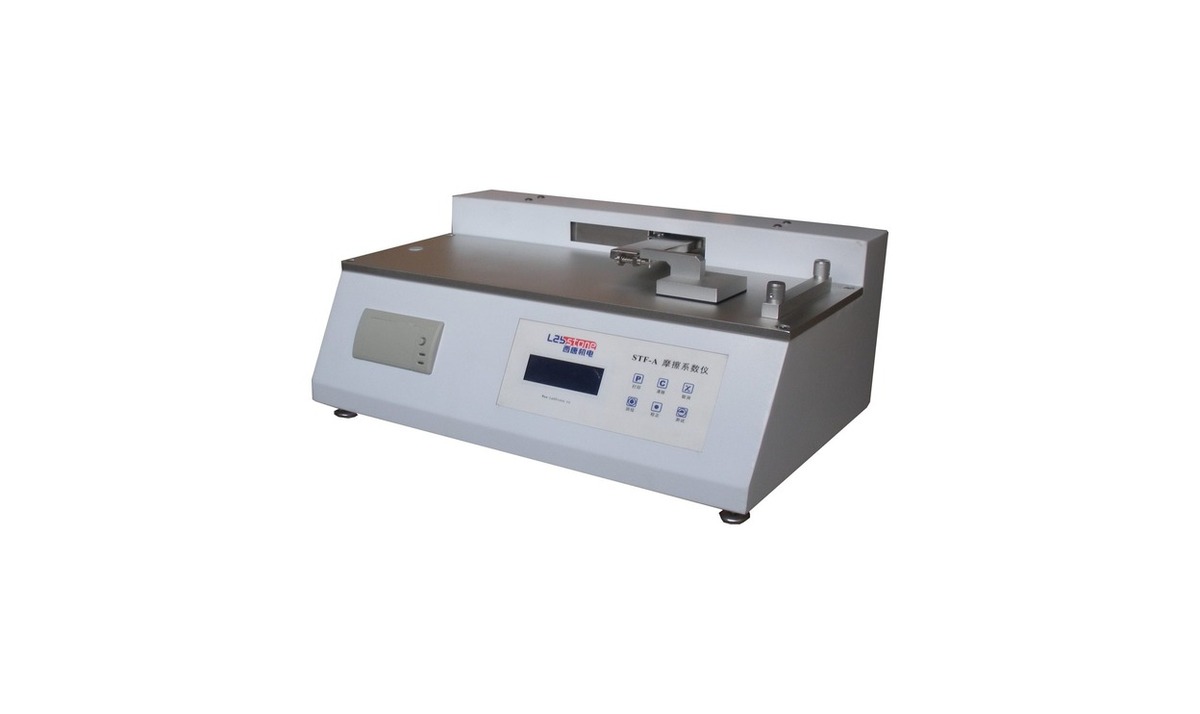
L'ASTM D1894 mesure les coefficients de frottement statique et cinétique des films et feuilles plastiques par la méthode du traîneau : un traîneau de 200 g à base carrée de 63,5 mm (force normale d'environ 1,96 N) est tiré sur un plan horizontal à 150 ± 30 mm/min. Le pic initial rapporté à la force normale donne le coefficient statique ; la force moyenne sur au moins 130 mm de glissement régulier donne le coefficient cinétique. Les résultats sont adimensionnels et moyennés sur cinq paires d'éprouvettes valides.
1. Domaine et expression des résultats
La méthode couvre les films plastiques de moins de 0,254 mm et les feuilles plus épaisses, pour des couples film-film, film-métal ou toute combinaison imposée par la spécification. Le coefficient statique détermine si une machine form-fill-seal peut démarrer la traction sans glissement ; le coefficient cinétique conditionne la stabilité du défilement et l'arrimage des piles. Le frottement est une propriété d'un couple de surfaces sous charge et vitesse données : la combinaison et la direction d'essai (MD/DT) doivent correspondre à l'usage réel et être consignées.
2. Éprouvettes et appareillage
L'éprouvette du plan mesure 250 mm × 130 mm ; celle du traîneau 120 mm de côté pour un film, ou 63,5 mm pour une feuille plus rigide, fixée par ruban adhésif double face sur le traîneau à face résiliente. La précision exigée du système de mesure est de ±5 %. Les forces de frottement restent généralement inférieures à 2 N : un capteur surdimensionné risque de lisser le pic statique. Chaque paire ne glisse qu'une seule fois ; une paire déjà essayée n'est jamais réutilisée.
3. Conditionnement et mode opératoire
Conditionner les éprouvettes à 23 ± 2 °C et 50 ± 5 % HR pendant au moins 40 heures (ASTM D618). Poser délicatement le traîneau, démarrer immédiatement et tirer à 150 ± 30 mm/min en relevant le pic initial (statique) puis la force moyenne sur au moins 130 mm de course régulière (cinétique). En cas de stick-slip marqué, utiliser une liaison rigide pour une mesure cinétique distincte, mesurer le statique séparément et indiquer la liaison dans le rapport.
4. Pourquoi les résultats varient d'un jour à l'autre
Les agents glissants (érucamide, oléamide) migrent vers la surface du film dans les jours qui suivent l'extrusion et forment une couche lubrifiante qui abaisse le frottement : l'âge du film doit donc toujours être consigné. Les faces traitées par décharge couronne frottent davantage, et la température, l'humidité ainsi que la tension d'enroulement modifient aussi les résultats. Rapporter trois chiffres significatifs avec un écart-type à deux chiffres, et régler les machines sur des valeurs mesurées, jamais sur des fiches techniques.
5. Écarts clés avec l'ISO 8295
L'ISO 8295 prescrit un traîneau de 200 ± 2 g à face feutrée de 63 mm, une vitesse de 100 ± 10 mm/min, un contact de 15 secondes avant départ et au moins trois paires d'éprouvettes. Vitesse, garnissage, temps de contact et nombre de répétitions diffèrent : les deux normales ne sont pas équivalentes et leurs résultats ne se comparent pas directement. Les commandes à l'export suivent la norme citée par la spécification du client, et les comparaisons internes utilisent toujours la même norme et le même couple de surfaces.