La sellabilidad térmica describe lo bien que un material de envasado flexible se sella en condiciones de laboratorio controladas, juzgado por la resistencia del sello que forma; es una figura central en la selección de películas y liberación de procesos para envases flexibles. La actual ASTM F2029-16 (2021) es una práctica para hacer sellos térmicos de laboratorio en lugar de un método de prueba: un sellador térmico de laboratorio produce sellos a través de una serie de temperaturas, comúnmente escalonadas de 5 a 10 °C, a un tiempo de permanencia fijo y presión de mandíbula, y la resistencia de sellado se mide a continuación según la ASTM F88 en tiras de 25,4 mm de ancho. La resistencia de trazado frente a la temperatura produce la curva de sellado térmico, que define la ventana de sellado óptima y sirve como el punto de partida reconocido para establecer los parámetros de sellado de producción. Debido a que la práctica fija la presión y la permanencia, se comparan diferentes materiales en la misma rejilla de temperatura, y cualquier desplazamiento de la curva después de un cambio de resina o revestimiento se hace inmediatamente visible.
1. F2029 es una práctica para hacer sellos, no un método de prueba de resistencia
La norma ASTM F2029 cubre sellos térmicos de laboratorio hechos por sellado a barra caliente, sellado por impulso o una combinación de ambos. Las dos bandas pueden ser materiales idénticos o diferentes, y cada banda puede ser homogénea o una estructura multicapa tal como película coextrudida, recubierta o laminada. La norma es explícita de que no ensaya por sí misma los sellos: la resistencia del sello térmico se mide de acuerdo con el Método de Ensayo F88, y los valores SI se tratan como estándar, mientras que los valores de pulgadas por libra dados entre paréntesis son solo para referencia. El acondicionamiento de la muestra sigue la práctica referenciada ASTM D4332, y la misma presión fija de la mandíbula, el tiempo de permanencia y la geometría de la mandíbula deben usarse para cada punto de una serie de temperaturas. Al ser una práctica en lugar de un método de prueba, deja a los laboratorios libres de elegir las cubiertas de mandíbulas, la orientación de la película y el número de puntos de temperatura, siempre y cuando esas opciones se documenten y se mantengan constantes a lo largo de todo el estudio.
2. La curva de sellado térmico: resistencia frente a temperatura a presión fija y residencia
La curva de sellado térmico es la relación entre la temperatura de sellado y la resistencia de sellado medida a un tiempo de permanencia fijo y la presión de la mandíbula. En un estudio típico, la temperatura se escalona, comúnmente de 5 a 10 °C por punto, y cada punto se sella en condiciones idénticas y luego se ensaya. El extremo inferior es la región sellada por debajo donde la resistencia se aproxima a cero, el extremo alto es la región sellada por encima donde el sellante se degrada y la resistencia retrocede, y la meseta entre ellos es la ventana de sellado óptima. Los selladores de laboratorio difieren del equipo de producción en escala, ancho de sellado y velocidad, por lo que la curva es un punto de partida para establecer las condiciones de producción, no un valor para copiar directamente. La lectura de la curva todavía da dos números prácticos: la temperatura más baja que alcanza la meseta y la temperatura más alta antes de que la resistencia se descomponga, y estos soportes los ajustes de la máquina transferidos a la línea de producción.
| Artículo | Práctica típica |
|---|---|
| Paso de temperatura | 5–10 °C por punto, cubriendo regiones bajo sellado a sobresellado |
| Tiempo de permanencia | Fijo, elegido por material y grosor |
| Medición de resistencia | ASTM F88: tiras de 25,4 mm a 200-300 mm/min |
3. Preparación de la muestra: cambio de una variable a la vez
Las muestras deben mantener una orientación y alineación consistentes, con superficies de sellado planas, sin arrugas y sin contaminación libres de barniz de impresión o polvo que podrían cambiar la resistencia medida. Las mordazas de sellado deben ser paralelas y aplicar presión uniforme, o parte del sello estará sellado por debajo mientras que el resto parece aceptable. Solo una variable (temperatura, presión o tiempo de permanencia) cambia a la vez, mientras que las otras dos permanecen fijas. De lo contrario, un cambio en la resistencia no puede atribuirse a la temperatura. Cuando se repite un estudio sobre el mismo material, cada condición de sellado debe reproducirse exactamente, porque los datos de sellabilidad térmica son comparables solo en condiciones idénticas. Varias tiras deben sellarse y medirse en cada punto de temperatura para que la dispersión dentro de una condición sea visible antes de comparar las curvas, y las tiras deben cortarse desde la misma posición con respecto a la dirección de la banda para mantener la variación de la dirección de la máquina fuera de la comparación.
4. Medición de la resistencia y lectura del modo de falla (por F88)
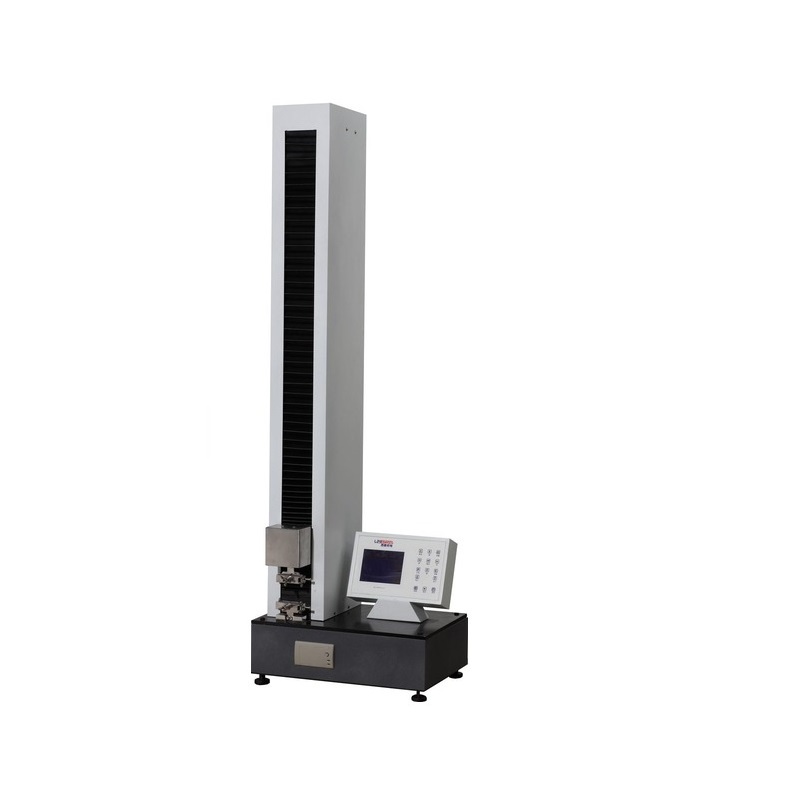
La resistencia de sellado se mide según la norma ASTM F88: las tiras de 25,4 mm de ancho se pelan en un ensayador de tracción a 200 a 300 mm/min, la sección media de la traza de pelado se promedio y la fuerza se informa por unidad de anchura. La grabación del modo de falla es tan importante como el número mismo, porque dos sellos con la misma resistencia pueden comportarse de manera muy diferente en la línea de llenado. El pelado interfacial significa el sello abierto en su propia interfaz; delaminación significa que el sello es más fuerte que la unión entre capas de película; y el desgarro de la película es el resultado ideal, mostrando que el sello es más fuerte que la película misma, por lo que aumentar la temperatura aún más solo daña el material en lugar de agregar resistencia. Las tiras deben cortarse para que la línea de sellado se siente dentro de la longitud del calibre, y el principio y el final de la traza de pelado se excluyen del promedio, de conformidad con el procedimiento F88 para materiales de barrera flexibles.
5. Tres áreas excluidas deliberadamente por ASTM F2029
ASTM F2029 excluye deliberadamente tres áreas, y los límites importan para cualquier persona que escriba una especificación. La adherencia en caliente, la capacidad de carga del sello mientras todavía se funde inmediatamente después de la liberación de la mandíbula, se mide mediante el método de ensayo F1921 y es crítica para las líneas verticales de llenado de forma y sello. La continuidad e integridad del sello (rutas de fuga, penetración de tinte, defectos visuales o barrera microbiana) requieren métodos de integridad separados en lugar de datos de resistencia. La validación de equipos de sellado de producción también está fuera de la práctica. La resistencia responde solo a una dimensión de la calidad del sello, por lo que una curva de sello térmico siempre debe emparejarse con pruebas de integridad antes de que un proceso de envasado sea liberado o auditado por un cliente. La división del trabajo es práctica: las curvas de resistencia provienen de un sellador de banco y un probador de tracción, mientras que los métodos de integridad generalmente necesitan equipo dedicado y pertenecen a una etapa diferente de cualificación.
6. Construyendo la curva más rápido: cinco puntos de temperatura en un golpe
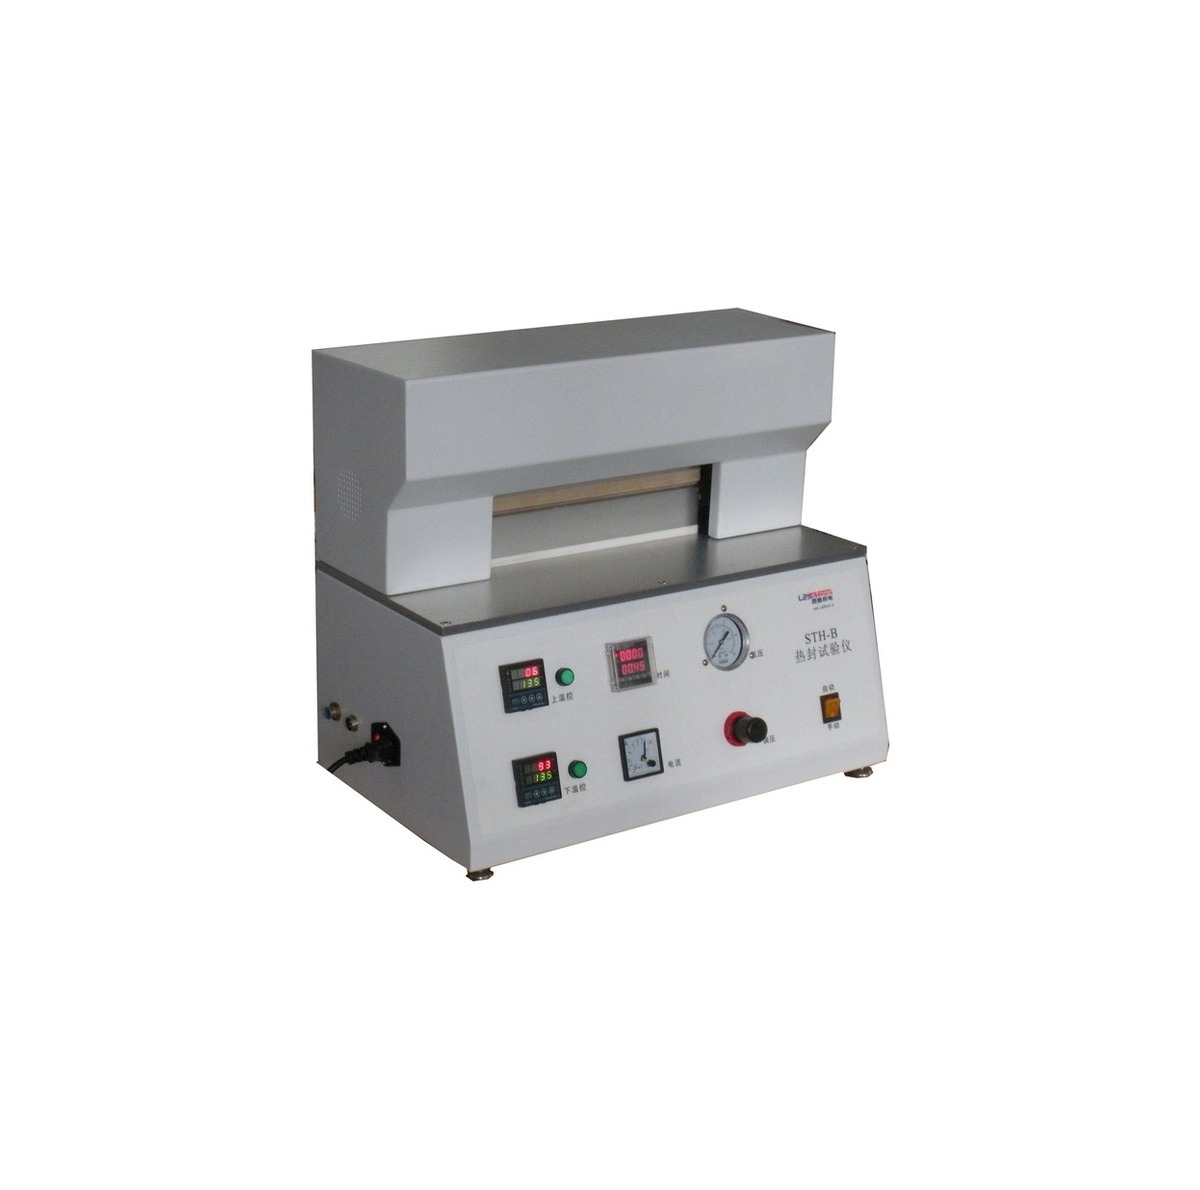
El sellado punto a punto es lento: una curva con una docena de puntos de temperatura significa una docena de ciclos de sellado y prueba en un sellador de laboratorio de un solo punto, y cada ciclo agrega tiempo de espera para la recuperación de la temperatura de la mandíbula. Un sellador térmico gradiente de cinco puntos monta cinco mandíbulas calentadas independientemente en una barra de presión, por lo que una carrera produce cinco sellos calificados por temperatura a la vez. El probador de sellado térmico de cinco puntos STH-C está construido sobre este principio; combinado con un probador electrónico de tracción para la medición F88, comprime el trabajo de construir una curva de sellado térmico a una fracción de la rutina de punto único, que se adapta especialmente bien al cribado de fórmulas, la comparación de proveedores y las comprobaciones rutinarias de material entrante. Con las cinco mandíbulas fijadas a temperaturas sucesivas, por ejemplo 10 °C separadas, una sola carrera cubre toda la región de transición de una capa sellante, de modo que la meseta y ambos de sus bordes aparecen desde el primer experimento.
- ASTM F2029-16(2021) actual: una práctica para sellos térmicos de laboratorio, con resistencia de sellado medida según ASTM F88
- Curva de sellado térmico = resistencia frente a temperatura a presión fija y permanencia, escalonada comúnmente por 5-10 °C
- Selladores de laboratorio comúnmente accionados a 0,15-0,7 MPa; Valores SI tratados como estándar
- F88: tiras de 25,4 mm a 200-300 mm/min, media de sección media; grabar el modo de falla
- La adherencia caliente es F1921 y la continuidad o integridad del sello requiere métodos dedicados, ambos fuera de F2029
- La curva de sellado térmico de laboratorio es un punto de partida para los parámetros de producción, no un valor para copiar a la línea