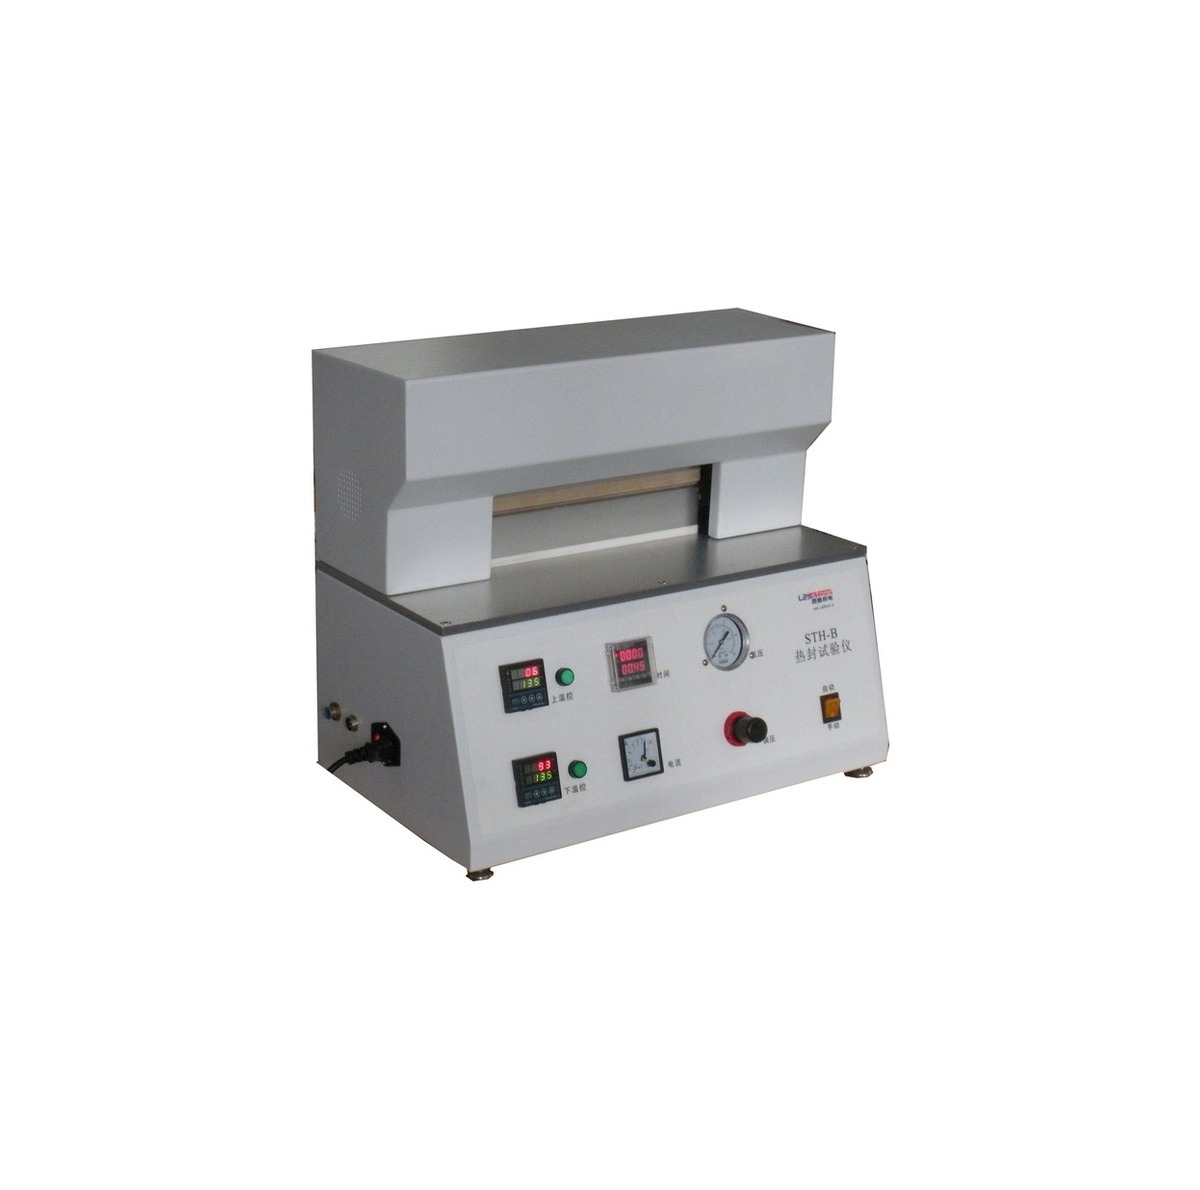
ความสามารถในการปิดผนึกด้วยความร้อน (heatsealability) อธิบายว่าวัสดุบรรจุภัณฑ์ยืดหยุ่นปิดผนึกได้ดีเพียงใดภายใต้เงื่อนไขห้องปฏิบัติการที่ควบคุม โดยตัดสินจากความแข็งแรงของรอยเชื่อมที่เกิดขึ้น ASTM F2029-16(2021) ฉบับปัจจุบันเป็นแนวปฏิบัติสำหรับการทำรอยเชื่อมในห้องปฏิบัติการ ไม่ใช่วิธีทดสอบ: เครื่องเชื่อมในห้องปฏิบัติการผลิตรอยเชื่อมตามชุดอุณหภูมิ โดยทั่วไปเพิ่มขึ้น 5 ถึง 10 °C ต่อจุด ที่เวลากดและแรงดันลูกสูบคงที่ จากนั้นวัดความแข็งแรงตาม ASTM F88 ด้วยแถบทดสอบกว้าง 25.4 มม. การวางกราฟความแข็งแรงเทียบกับอุณหภูมิให้เส้นโค้งการปิดผนึกที่กำหนดช่วงอุณหภูมิที่เหมาะสม และเป็นจุดเริ่มต้นที่ยอมรับกันสำหรับการตั้งค่าพารามิเตอร์การปิดผนึกการผลิต เนื่องจากแนวปฏิบัติกำหนดแรงดันและเวลากดให้คงที่ วัสดุต่างกันจึงเปรียบเทียบกันได้บนกริดอุณหภูมิเดียวกัน และการเลื่อนเส้นโค้งหลังเปลี่ยนเรซินหรือสารเคลือบจะมองเห็นได้ทันที
1. F2029 เป็นแนวปฏิบัติในการทำรอยเชื่อม ไม่ใช่วิธีทดสอบความแข็งแรง
ASTM F2029 ครอบคลุมรอยเชื่อมในห้องปฏิบัติการที่ทำด้วยการปิดผนึกแบบแถบร้อน แบบพัลส์ หรือการผสมผสานทั้งสองอย่าง ฟิล์มสองชั้นอาจเป็นวัสดุเดียวกันหรือต่างกัน และแต่ละชั้นอาจเป็นฟิล์มเนื้อเดียวหรือโครงสร้างหลายชั้น เช่น ฟิล์มโคเอ็กซ์ทรูชัน ฟิล์มเคลือบ หรือฟิล์มเลื่อยชั้น มาตรฐานระบุชัดว่าตัวมันเองไม่ได้ทดสอบรอยเชื่อม: ความแข็งแรงของรอยเชื่อมวัดตามวิธีทดสอบ F88 โดยค่า SI ถือเป็นค่ามาตรฐาน ส่วนค่าหน่วยอังกฤษในวงเล็บให้ใช้อ้างอิงเท่านั้น การปรับสภาพตัวอย่างเป็นไปตามแนวปฏิบัติ ASTM D4332 และต้องใช้แรงดัน เวลากด และเรขาคณิตของแถบปิดผนึกแบบเดียวกันในทุกจุดของชุดอุณหภูมิ เนื่องจากเป็นแนวปฏิบัติ ไม่ใช่วิธีทดสอบ ห้องปฏิบัติการจึงเลือกวัสดุคลุกแถบปิดผนึก ทิศทางของฟิล์ม และจำนวนจุดอุณหภูมิได้เอง ขอเพียงบันทึกไว้และคงไว้เหมือนกันตลอดการศึกษา
2. เส้นโค้งการปิดผนึกด้วยความร้อน: ความแข็งแรงเทียบกับอุณหภูมิที่แรงดันและเวลากดคงที่
เส้นโค้งการปิดผนึกด้วยความร้อนคือความสัมพันธ์ระหว่างอุณหภูมิการปิดผนึกกับความแข็งแรงที่วัดได้ที่เวลากดและแรงดันคงที่ ในการศึกษาทั่วไป อุณหภูมิจะเพิ่มทีละขั้น โดยทั่วไป 5 ถึง 10 °C ต่อจุด ทุกจุดเชื่อมภายใต้เงื่อนไขเดียวกันแล้วทดสอบ ปลายล่างคือบริเวณที่ปิดผนึกไม่เพียงพอซึ่งความแข็งแรงเข้าใกล้ศูนย์ ปลายบนคือบริเวณที่ปิดผนึกมากเกินไปซึ่งชั้นแถบปิดผนึกเสื่อมสภาพและความแข็งแรงลดลง และบริเวณราบระหว่างสองส่วนนี้คือช่วงอุณหภูมิที่เหมาะสม เครื่องเชื่อมในห้องปฏิบัติการต่างจากเครื่องจักรการผลิตในด้านขนาด ความกว้างรอยเชื่อม และความเร็ว เส้นโค้งจึงเป็นจุดเริ่มต้นสำหรับการตั้งค่าการผลิต ไม่ใช่ค่าที่คัดลอกไปใช้โดยตรง การอ่านเส้นโค้งยังให้ตัวเลขใช้งานสองค่า คือ อุณหภูมิต่ำสุดที่เข้าสู่บริเวณราบ และอุณหภูมิสูงสุดก่อนความแข็งแรงเริ่มลดลง ซึ่งกำหนดกรอบการตั้งค่าเครื่องจักรที่จะย้ายไปสายการผลิต
| รายการ | แนวปฏิบัติทั่วไป |
|---|---|
| ขั้นอุณหภูมิ | 5–10 °C ต่อจุด ครอบคลุมจากบริเวณปิดผนึกไม่เพียงพอถึงบริเวณมากเกินไป |
| แรงดันปิดผนึก | เครื่องเชื่อมห้องปฏิบัติการแบบนิวเมติกมักใช้ 0.15–0.7 MPa |
| เวลากด | คงที่ตลอดการศึกษา เลือกตามวัสดุและความหนา |
| การวัดความแข็งแรง | ASTM F88: แถบกว้าง 25.4 มม. ที่ 200–300 มม./นาที |
| การปรับสภาพ | ตาม ASTM D4332 โดยทั่วไป 23 °C และ 50% RH |
3. การเตรียมตัวอย่าง: เปลี่ยนตัวแปรเดียวในแต่ละครั้ง
ตัวอย่างควรมีทิศทางและการจัดวางสม่ำเสมอ ผิวปิดผนึกเรียบ ไม่มีรอยยับ ไม่มีสิ่งสกปรก และไม่มีสารเคลือบพิมพ์หรือผงที่ทำให้ความแข็งแรงที่วัดได้เปลี่ยน แถบปิดผนึกบนและล่างต้องขนานกันและกดแรงดันสม่ำเสมอ มิฉะนั้นบางส่วนของรอยเชื่อมจะปิดผนึกไม่เพียงพอทั้งที่ส่วนอื่นดูดี เปลี่ยนตัวแปรเดียวในแต่ละครั้ง — อุณหภูมิ แรงดัน หรือเวลากด — โดยอีกสองตัวแปรคงที่ มิฉะนั้นการเปลี่ยนแปลงของความแข็งแรงจะอ้างถึงอุณหภูมิไม่ได้ เมื่อทำการศึกษาซ้ำกับวัสดุเดิม ต้องทำซ้ำทุกเงื่อนไขการเชื่อมให้ตรง เพราะข้อมูลความสามารถในการปิดผนึกเปรียบเทียบกันได้เฉพาะภายใต้เงื่อนไขเดียวกัน ควรเชื่อมและวัดตัวอย่างหลายแถบในแต่ละจุดอุณหภูมิเพื่อให้เห็นการกระจายภายในเงื่อนไขเดียวก่อนเปรียบเทียบเส้นโค้ง และควรตัดแถบจากตำแหน่งเดียวกันเทียบกับทิศทางของฟิล์ม เพื่อไม่ให้ความแตกต่างตามทิศทางเครื่องเข้ามาปนในการเปรียบเทียบ
4. การวัดความแข็งแรงและการอ่านรูปแบบความเสียหาย (ตาม F88)
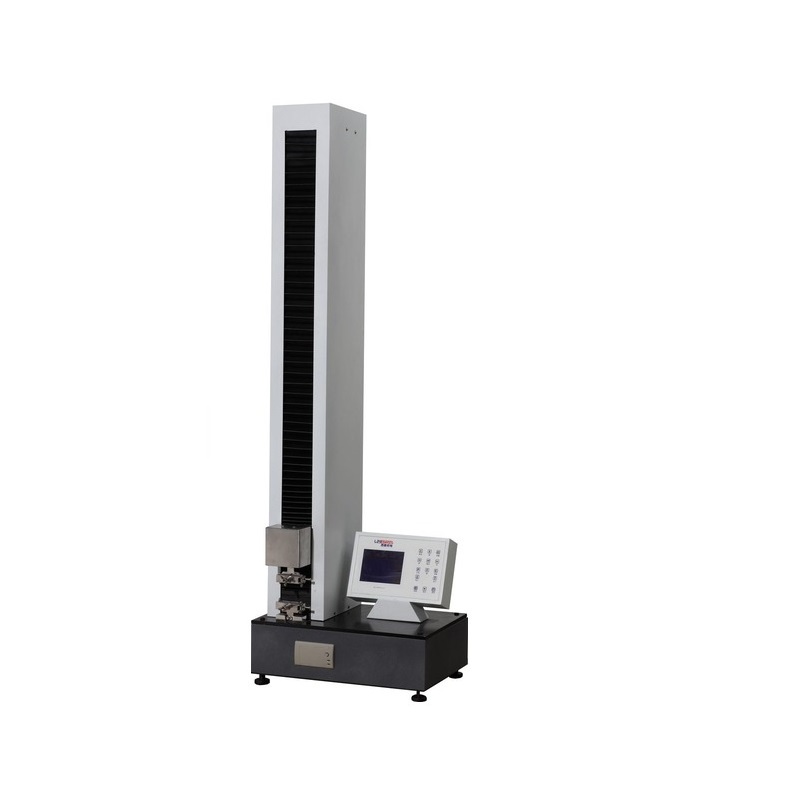
ความแข็งแรงของรอยเชื่อมวัดตาม ASTM F88: แถบกว้าง 25.4 มม. ถูกลอกบนเครื่องทดสอบแรงดึงที่ 200 ถึง 300 มม./นาที นำช่วงกลางของกราฟแรงลอกมาหาค่าเฉลี่ย และรายงานแรงต่อความกว้างหน่วย การบันทึกรูปแบบความเสียหายสำคัญไม่แพ้ตัวเลขเอง เพราะรอยเชื่อมที่แข็งแรงเท่ากันสองรอยอาจทำงานต่างกันมากบนสายบรรจุ การลอกที่ตัวต่อประสานหมายถึงรอยเชื่อมเปิดที่ตัวมันเอง การแยกชั้นหมายถึงรอยเชื่อมแข็งแรงกว่าพันธะระหว่างชั้นฟิล์ม และฟิล์มฉีกคือผลลัพธ์ที่ดีที่สุด แสดงว่ารอยเชื่อมแข็งแรงกว่าตัวฟิล์มเอง การเพิ่มอุณหภูมิต่อจะทำลายวัสดุแทนที่จะเพิ่มความแข็งแรง ควรตัดแถบให้แนวรอยเชื่อมอยู่ภายในช่วงวัด และตัดจุดเริ่มและจุดจบของกราฟการลอกออกจากค่าเฉลี่ย สอดคล้องกับขั้นตอน F88 สำหรับวัสดุกั้นยืดหยุ่น
5. สามด้านที่ ASTM F2029 ยกเว้นโดยชัดแจ้ง
ASTM F2029 ยกเว้นสามด้านอย่างชัดเจน และขอบเขตเหล่านี้สำคัญสำหรับผู้เขียนข้อกำหนด hot tack หรือความสามารถรับน้ำหนักของรอยเชื่อมขณะยังหลอม วัดด้วยวิธีทดสอบ F1921 และสำคัญกับสายบรรจุแนวตั้ง ความต่อเนื่องและความสมบูรณ์ของรอยเชื่อม — เส้นทางการรั่ว การซึมสีย้อม ข้อบกพร่องที่มองเห็น หรือกำแพงกั้นจุลินทรีย์ — ต้องใช้วิธีตรวจความสมบูรณ์เฉพาะ ไม่ใช่ข้อมูลความแข็งแรง การตรวจสอบเครื่องปิดผนึกการผลิตก็อยู่นอกแนวปฏิบัตินี้ ความแข็งแรงตอบเพียงมิติเดียวของคุณภาพรอยเชื่อม เส้นโค้งการปิดผนึกจึงควรใช้คู่กับการทดสอบความสมบูรณ์ก่อนปล่อยกระบวนการบรรจุภัณฑ์ หรือก่อนรับการตรวจสอบจากลูกค้า การแบ่งหน้าที่เช่นนี้ใช้งานได้จริง: เส้นโค้งความแข็งแรงทำได้บนเครื่องเชื่อมและเครื่องทดสอบแรงดึงบนโต๊ะ ขณะที่วิธีตรวจความสมบูรณ์มักต้องใช้อุปกรณ์เฉพาะและอยู่ในขั้นตอนการยืนยันคุณสมบัติที่ต่างออกไป
6. สร้างเส้นโค้งให้เร็วขึ้น: ห้าจุดอุณหภูมิในหนึ่งจังหวะ
การเชื่อมทีละจุดใช้เวลามาก: เส้นโค้งที่มีราวสิบสองจุดอุณหภูมิหมายถึงสิบสองรอบเชื่อม–ทดสอบบนเครื่องจุดเดียว และแต่ละรอบยังเพิ่มเวลารอให้แถบปิดผนึกกลับสู่อุณหภูมิ เครื่องเชื่อมแบบไล่ระดับห้าจุดติดตั้งห้าแถบอุ่นอิสระบนแถบกดเดียวกัน จึงผลิตรอยเชื่อมห้าระดับอุณหภูมิพร้อมกันในหนึ่งจังหวะ เครื่องทดสอบการปิดผนึกห้าจุด STH-C ออกแบบตามหลักการนี้ เมื่อใช้คู่กับเครื่องทดสอบแรงดึงอิเล็กทรอนิกส์เพื่อวัด F88 งานสร้างเส้นโค้งการปิดผนึกจะย่อลงเหลือเพียงเศษเสี้ยวของขั้นตอนจุดเดียว เหมาะกับการคัดสรรสูตร การเปรียบเทียบผู้ผลิต และการตรวจรับวัสดุเข้าเป็นประจำโดยเฉพาะ เมื่อตั้งห้าแถบที่อุณหภูมิต่อเนื่อง เช่น ห่างกัน 10 °C หนึ่งจังหวะจะครอบคลุมบริเวณเปลี่ยนแปลงทั้งหมดของชั้นแถบปิดผนึก ทำให้เห็นทั้งบริเวณราบและขอบทั้งสองตั้งแต่การทดลองแรก
- ASTM F2029-16(2021) ฉบับปัจจุบัน: แนวปฏิบัติเชื่อมห้องปฏิบัติการ ความแข็งแรงวัดตาม ASTM F88
- เส้นโค้งการปิดผนึก = ความแข็งแรงเทียบอุณหภูมิที่แรงดันและเวลากดคงที่ ขั้นอุณหภูมิมัก 5–10 °C
- เครื่องเชื่อมห้องปฏิบัติการแบบนิวเมติกมัก 0.15–0.7 MPa ค่า SI ถือเป็นมาตรฐาน
- F88: แถบกว้าง 25.4 มม. ที่ 200–300 มม./นาที ค่าเฉลี่ยช่วงกลาง บันทึกรูปแบบความเสียหาย
- hot tack เป็น F1921 ความต่อเนื่องและความสมบูรณ์ใช้วิธีเฉพาะ ทั้งสองอยู่นอก F2029
- เส้นโค้งในห้องปฏิบัติการเป็นจุดเริ่มต้นของพารามิเตอร์การผลิต ไม่คัดลอกขึ้นสายการผลิตโดยตรง