树脂砂灼烧减量(Loss on Ignition, LOI)指试样经高温灼烧后失去的质量占原质量的百分数,主要反映树脂粘结剂、水分、结晶水及碳酸盐分解等挥发性物质的含量,是铸造用砂再生与型砂性能控制的核心指标。
一、标准依据
主要依据 GB/T 2684《铸造用砂及混合料试验方法》(现行 2009 版,2021 版亦列同类项目),亦参考 JB/T 8583《铸造用树脂砂再生利用技术条件》。试样通常从砂流或砂堆多点取样、缩分至约 500 g,并于 105±5°C 烘干至恒重后再测 LOI。
二、测定步骤
称取约 1–5 g(常用 5 g 或 1 g)试样置于已恒重坩埚,放入马弗炉;旧砂法常用 1000°C 灼烧 1 h,覆膜砂/树脂砂法常用 850±20°C 灼烧至恒重。取出于干燥器冷却后称重,再灼烧、冷却、称重,重复至两次质量差符合恒重要求。
三、结果计算
LOI(%)=(W₁ − W₂)/ W₁ × 100%。其中 W₁ 为灼烧前试样质量,W₂ 为灼烧并冷却后恒重质量。计算时注意扣除空坩埚质量,结果保留至小数点后两位。
四、控制范围与意义
树脂砂旧砂 LOI 一般控制在 2.0%–3.5%,超过 4.0% 表明再生不良或粘结剂过量,需加强再生(提高擦磨强度、风选风速或补加 15%–25% 新砂)。有色金属铸造覆膜砂 LOI 多控制在 1.8%–2.5%;LOI 过高会导致浇注发气量过大、易产生气孔缺陷。
五、与恒重判定的关系
LOI 准确定依赖“灼烧至恒重”的判定。若未真正恒重,残留挥发分会低估 LOI、高估砂体洁净度。自动化仪器以两轮内达到规定恒重精度(如 0.3 mg)替代人工反复称量,显著提升批量检测的重复性与效率。
六、LabStone 方案
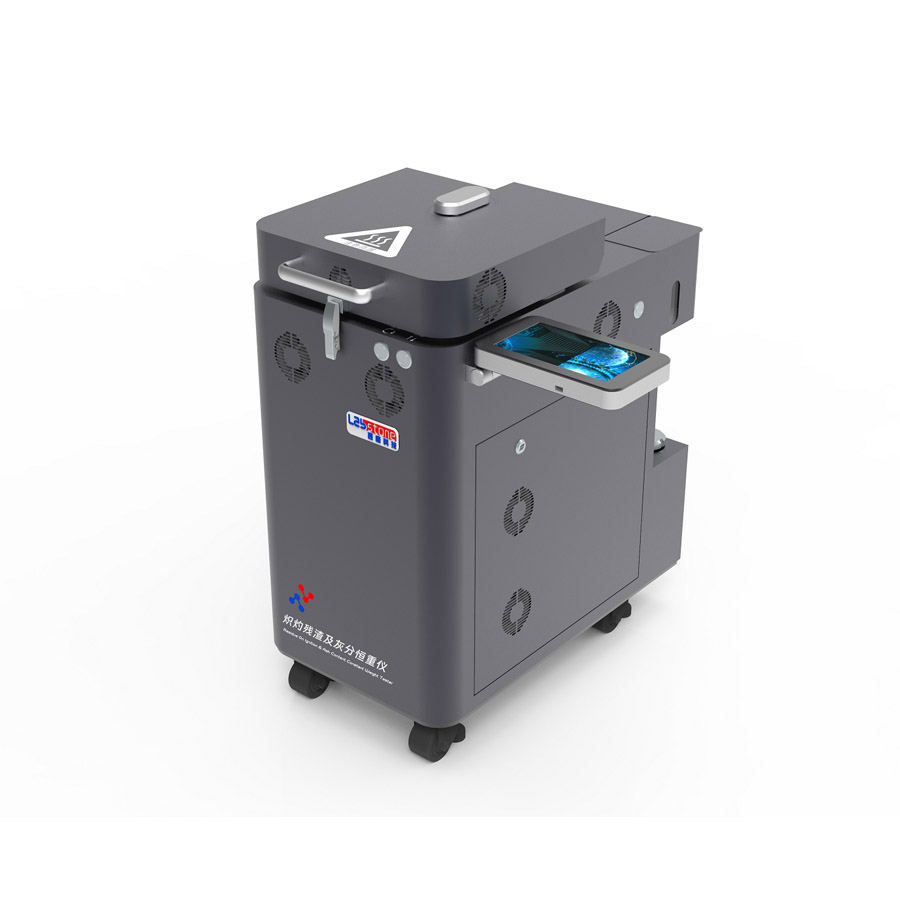
LabStone IRT-A 炽灼残渣及灰分测定仪工作温度覆盖 500–1000°C,可自动完成树脂砂/覆膜砂的灼烧减量测定:自动升温、保温、冷却、称重并判定恒重,两轮内达到 0.3 mg 恒重,无需手持高温坩埚,契合 GB/T 2684 灼烧减量项目要求。